

 English
 中文简体
 русский
 عربى
Профилегйбочная машина для верхней балки контейнера Плоский пакет
Профилегйбочная машина для изготовления верхней балки контейнера Плоский пакет специально разработана для производства кровельных конструкций контейне...
См. ПодробностиКонтент
A 0.4 mm galvanized strip that measures 0.38 mm at the coil eye and 0.43 mm at the tail will never produce a stable formed channel, no matter how carefully the rolls are shimmed. That single number, gauge variation, explains why one precision strip line holds ±0,1 мм on the finished profile while another drifts through an entire shift.
На первом месте стоит краткий ответ: профилирование прецизионных полос по индивидуальному заказу представляет собой систему, состоящую из трех частей. Полоса должна поступать в плотной оболочке, цветочный узор и инструменты для прокатки должны учитывать упругость материала и ограничения по краям, а рама машины, вал и отрезка должны быть жесткими и достаточно повторяемыми, чтобы сохранить то, что создает инструмент. Улучшение только одного из трех обычно перемещает дефект куда-то еще, со станции формовки на окончательную сборку или в мусорный бак.
Большинство проблем, обозначаемых как «неисправность машины», начинаются с катушки. Полоса разной толщины, выпуклости или заусенца на одном крае создает профиль, меняющийся по высоте, изгибающийся по длине или маркирующий рулоны. Прежде чем обсуждать количество проходов, необходимо определить входящий материал.
Калибр имеет большее значение, чем ожидает большинство покупателей, поскольку пружина зависит от толщины и предела текучести. На заготовке толщиной 0,5 мм окно ±0,05 мм составляет уже ±10% толщины материала. Катушка, проходящая в нижнем конце этого окна, образует более мелкое плечо, чем катушка в верхнем конце, поэтому одна линия, питаемая от двух катушек одного и того же номинального класса, может изготавливать детали, высота фланца которых различается на 0,1–0,2 мм.
| Лишить собственности | Точная цель | Общая реклама | На что это влияет |
|---|---|---|---|
| Толщина | ±0,02 мм | от ±0,05 до ±0,10 мм | Упругость и сформированная высота |
| Ширина | ±0,05 мм | От ±0,15 до ±0,30 мм | Положение линии сгиба и зазор кромки |
| Камбер | ≤1 мм на расстоянии более 2 м | ≤3 мм на расстоянии более 2 м | Бантик в готовом профиле |
| Плоскостность | ≤5 I-единиц | от 8 до 12 I-единиц | Крутящая и фланцевая волна |
| Краевой заусенец | ≤0,05 мм, без заусенцев | Видимые заусенцы принимаются | Маркировка валков и износ инструмента |
| Набор катушек | Минимальный | Часто заметно | Рабочая нагрузка на правильную машину и стабильность линии |
Краевое состояние заслуживает отдельной строки в заказе на поставку. Отрезка узкой полосы из широкого рулона является обычным и экономичным способом, но при этом возникает напряжение на кромках и выпуклость, которые наследует формовочная линия. Лента с кромкой стоит дороже и лучше работает на узких, тонких профилях, где небольшой дефект кромки занимает большую часть сечения.
Набор катушек и арбалет тоже не являются косметикой. Полоса, которая появляется с видимым завитком, сохраняет эту память при первых проходах и снова появляется в виде лука на длине 3 м. Удалить его до формирования гораздо дешевле, чем пытаться потом согнуть.
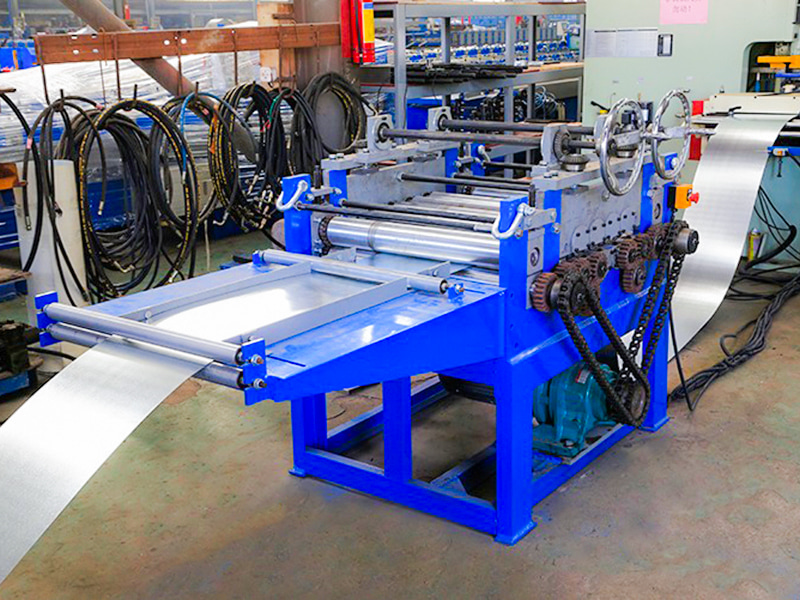 Машины для правки стальных рулонов Каркас: Прочная рамная конструкция. Посмотреть продукт →
Последовательность операций перед станцией формования — размотка, правка, продольная резка и резка по длине — заключается в том, что дефекты полосы либо исправляются, либо передаются дальше по потоку, поэтому она заслуживает того же внимания, что и валковая оснастка.
Как только полоса находится под контролем, четыре решения на стороне станка устанавливают практический диапазон допуска.
Для создания прецизионного профиля обычно требуется от 16 до 24 проходов с шагом изгиба примерно от 3 до 8 градусов на станцию. Меньшее количество проходов означает больший прирост, более высокую деформацию кромки и больший разброс конечного угла. Небольшой перегиб от 1 до 3 градусов компенсирует упругое отклонение, а внутренний радиус должен оставаться равным или превышать толщину материала на полосе с покрытием, чтобы цинковая или лакокрасочная пленка не растрескивалась. Ранние проходы решают исход: как только край растягивается в волну, никакая последующая станция не удаляет его.
Валки обычно изготавливаются из GCr15 или Cr12MoV, закаляются до твердости HRC от 58 до 62, шлифуются и полируются, а также покрываются твердым хромом при работе с оцинкованной или предварительно окрашенной полосой для ограничения захвата цинка. Зазор устанавливается близко к толщине полосы с небольшим зазором, но эта настройка смещается по мере того, как цинковая пыль и грязь накапливаются на поверхности валка, что является одной из причин, по которой линия, которая была точной на первой неделе, выходит за пределы допуска на третий месяц.
Диаметр вала на полосковых линиях обычно составляет от 60 до 100 мм. Узкая полоса с высоким соотношением ширины к толщине имеет тенденцию скручиваться и провисать между проходами, поэтому часто необходимы боковые ролики и опоры проходов с зазором от 0,05 до 0,1 мм. Толщина рамы и класс подшипника определяют, насколько перемещается профиль, когда линия загружена на полной скорости, а не на холостом ходу.
Установки Stop-and-Cut выдерживают скорость около ±1 мм при скорости от 12 до 25 м/мин и подходят для коротких отрезков и тяжелых участков. Летучие ножницы с сервоприводом стоят дороже и поддерживают скорость от 40 до 90 м/мин с точностью по длине ±0,5 мм. Термический дрейф представляет собой тихий риск: после одного-двух часов работы под нагрузкой рама и гидравлическое масло нагреваются, и размеры могут сместиться на 0,05–0,1 мм. Пробы должны быть одобрены как холодные, так и теплые, с проверкой работоспособности в течение всей смены.
| Сформированная особенность | Стандартная сборка | Прецизионная сборка | Основная зависимость |
|---|---|---|---|
| Размер поперечного сечения | ±0,3 мм | ±0.1 mm | Жесткие валы и стабильный манометр |
| Угол изгиба | ±1,5° | ±0,5° | Перегиб и счет передач |
| Твист | ≤1,5° на метр | ≤0,5° на метр | Ровность полосы и боковые направляющие |
| Лук и изгиб | ≤2 мм на метр | ≤0,5 мм на метр | Развал и выравнивание катушки |
| Длина обрезки | ±2 мм | ±0,5 мм | Стоп-рез против серво-сдвига |
| Шаг отверстия | ±1,0 мм | ±0,3 мм | Сервоподача с линейной перфорацией |
Купить прецизионную полосовую линию проще, если вопросы задаются в правильном порядке.
Там, где секция выходит за рамки стандартного каталога — необычный замковый шов, трапециевидное ребро или профиль с асимметричной полкой — стоит относиться к цветку как к разработке, а не как к копии ближайшего станка. Поставщики, которые строят машины для формования рулонов по индивидуальному заказу Обычно он отбирает образцы полос и моделирует проходы перед нарезкой валков, что намного дешевле, чем последующая коррекция закаленного инструмента.
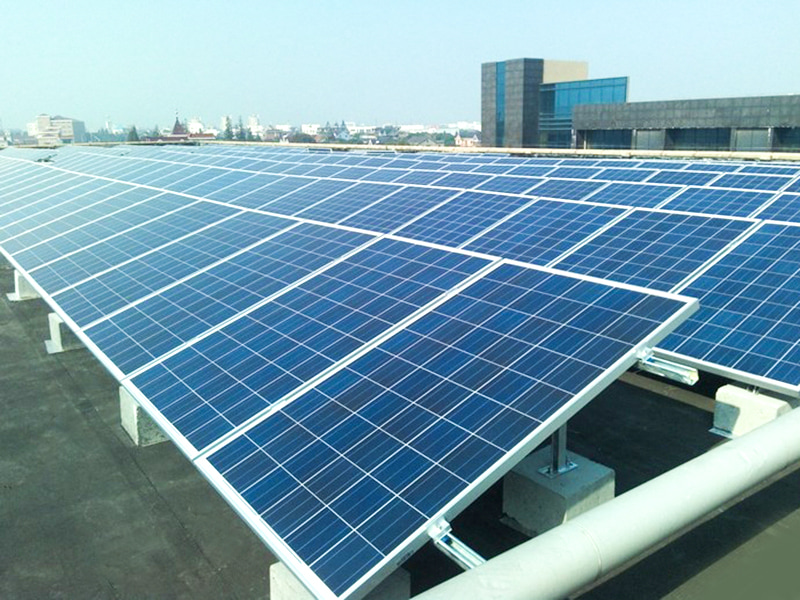 Профилегибочные машины для производства профилей с солнечными стойками Основные функции и технические характеристики: Посмотреть продукт →
Швеллер стойки является хорошей иллюстрацией того, где встречаются все три переменные: полоса узкая, секция замкнута сама по себе, а готовый канал должен принимать гайку и болт на строительной площадке без рассверливания.
Тонкие строительные профили — классический случай. Шпильки и направляющие, прокатанные из оцинкованной ленты толщиной от 0,5 до 1,2 мм, собираются вручную на месте, а разница в полмиллиметра проявляется в виде неплотной посадки или винта, срывающего резьбу. Та же логика применима к дверным коробкам, стойкам стоек, боковым направляющим кабельных лотков, направляющим стойкам, профилям поддонов и садовой окантовке, которые все изготавливаются из сравнительно узкой полосы с производительностью, при которой одна бракованная деталь на сотню является реальной стоимостью.
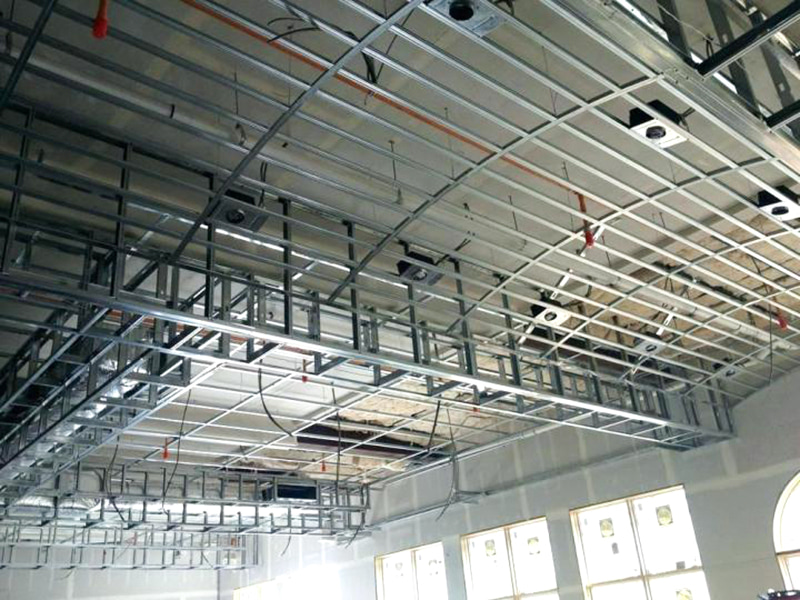 Машины для производства стальных шпилек и гусеничных роликов Классификация оборудования: Посмотреть продукт →
Монтажные направляющие для солнечных батарей и стойки стойки добавляют второе требование: положения отверстий должны совпадать с кронштейнами, сделанными в другом месте. Это перемещает точность от формовочной станции к сервоприводу подачи и пуансона, и это обычно является причиной того, что покупатель переходит от стандартной линии к точной.
Споры по полосковым линиям, как правило, идут по одной и той же схеме: чертеж согласован, способ приемки – нет.
Стоимость оснастки на профиль также заслуживает честного анализа. Линия с четырьмя профилями обходится дешевле с быстросменными кассетами и двумя комплектами роликов, чем с одним специальным комплектом и длительной переналадкой каждую неделю.
Проекты прецизионных полос редко терпят неудачу, потому что машина не может гнуть металл. Они терпят неудачу, потому что катушка была указана нечетко, цветок был сжат за слишком малое количество проходов или обрезка была выбрана из соображений скорости, а не точности длины. Отправьте поставщику три вещи — чертеж профиля с размерами и допусками, реальную спецификацию полосы, которую вы собираетесь купить, и необходимую вам производительность за смену — и обсуждение перейдет от цены к возможностям, где и следует оценивать точность линии.
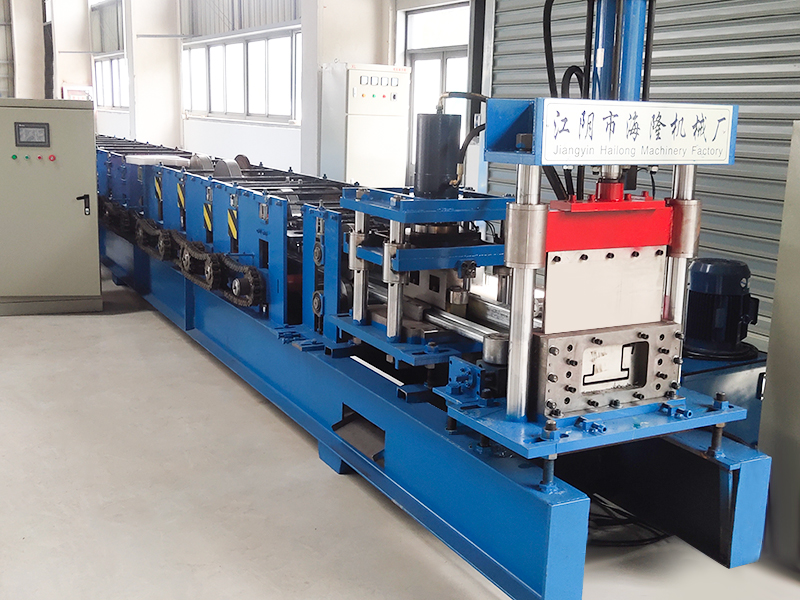
Профилегйбочная машина для изготовления верхней балки контейнера Плоский пакет специально разработана для производства кровельных конструкций контейне...
См. Подробности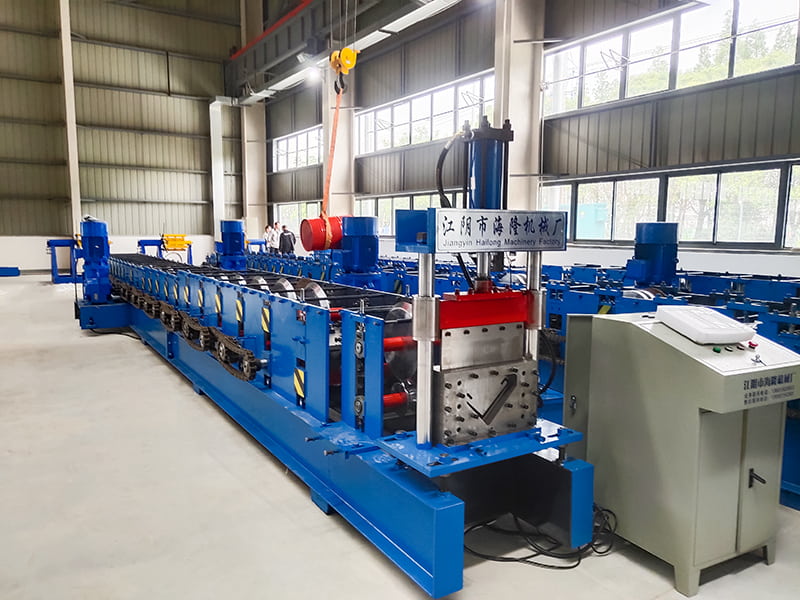
Профилегибочная машина для производства колонн для контейнерных домов Плоский пакет представляет собой автоматизированную производственную линию холод...
См. Подробности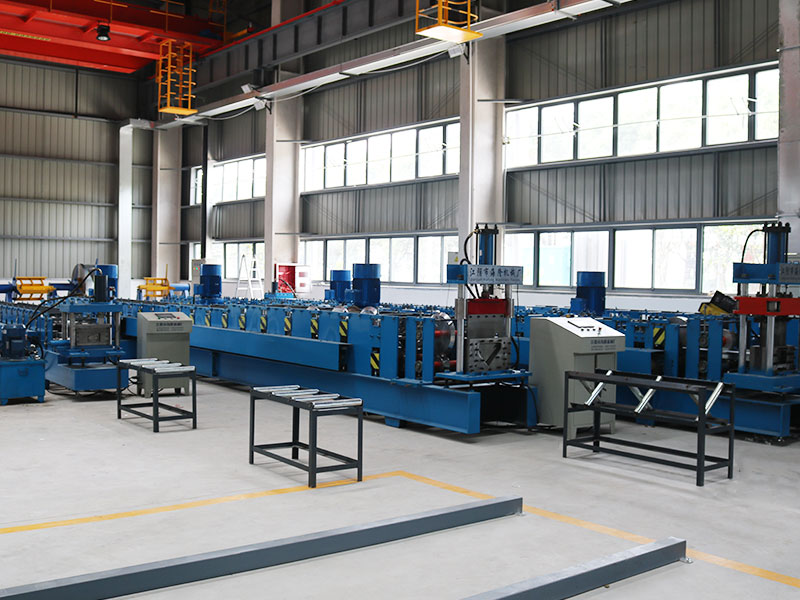
Съемный контейнерный дом относится к специальному контейнеру или модульному строительному блоку. Его можно быстро собирать, разбирать, складывать или ...
См. Подробности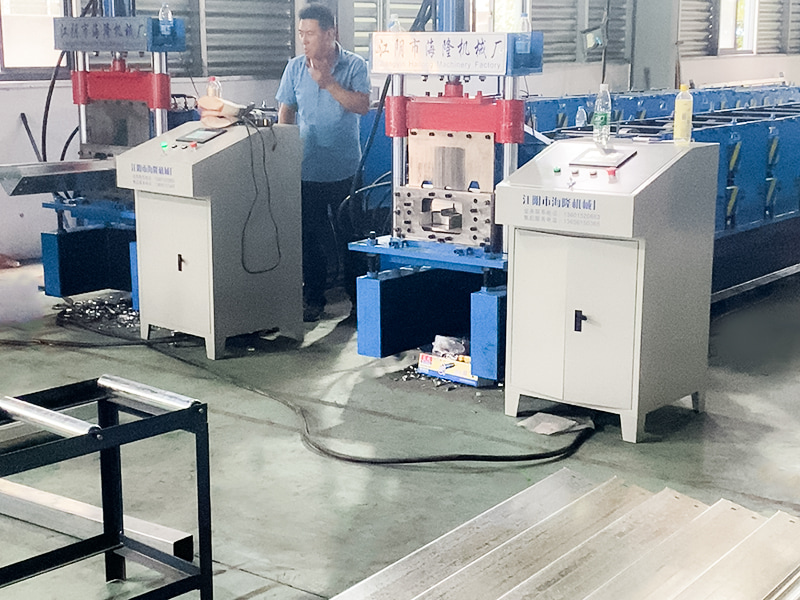
Съемная балка контейнерного дома является основным несущим конструктивным элементом съемного контейнерного дома (модульный дом контейнерного типа, ящи...
См. Подробности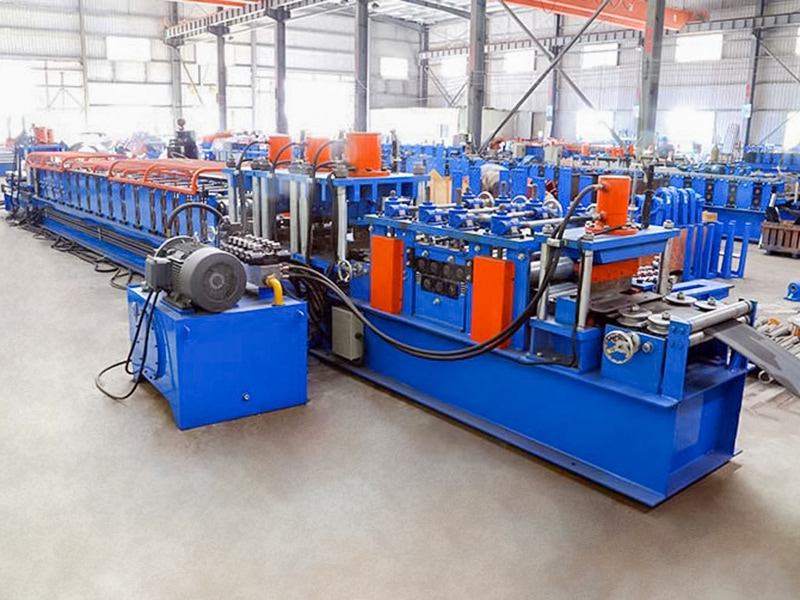
Полностью автоматическая профилегибочная машина для С-образных прогонов типа 80-300 представляет собой высокопроизводительное автоматизированное произ...
См. Подробности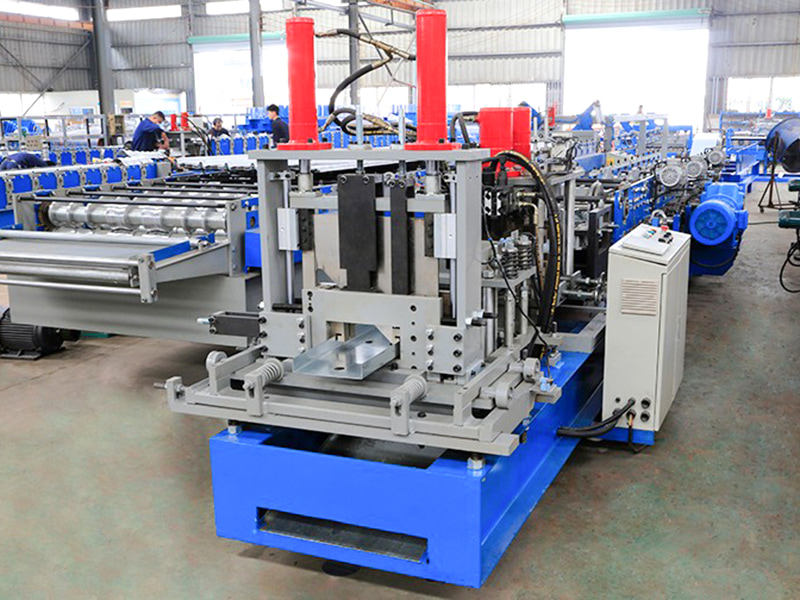
Профилегибочная машина для изготовления прогонов типа C/U 80-300 представляет собой автоматизированное оборудование, специально разработанное для непр...
См. Подробности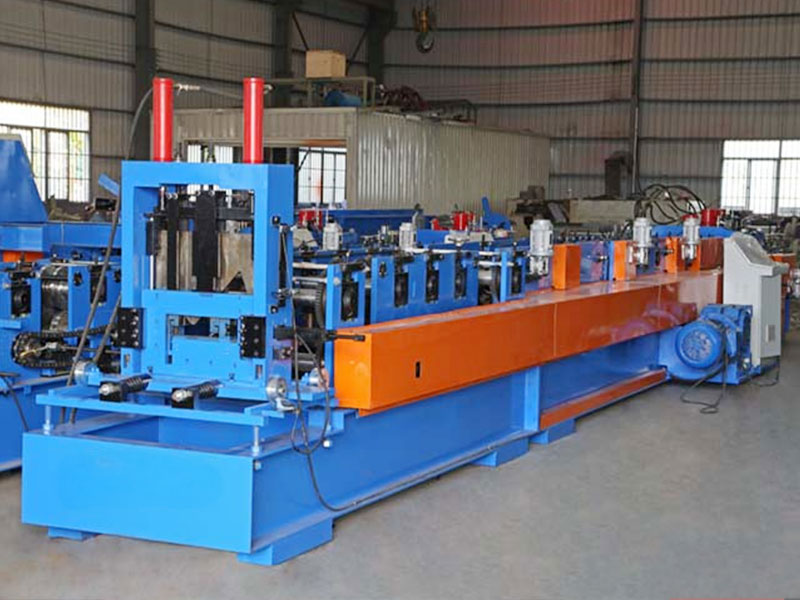
Профилегибочная машина для производства прогонов CZ — это высокоавтоматизированное промышленное оборудование, специально разработанное для эффективног...
См. Подробности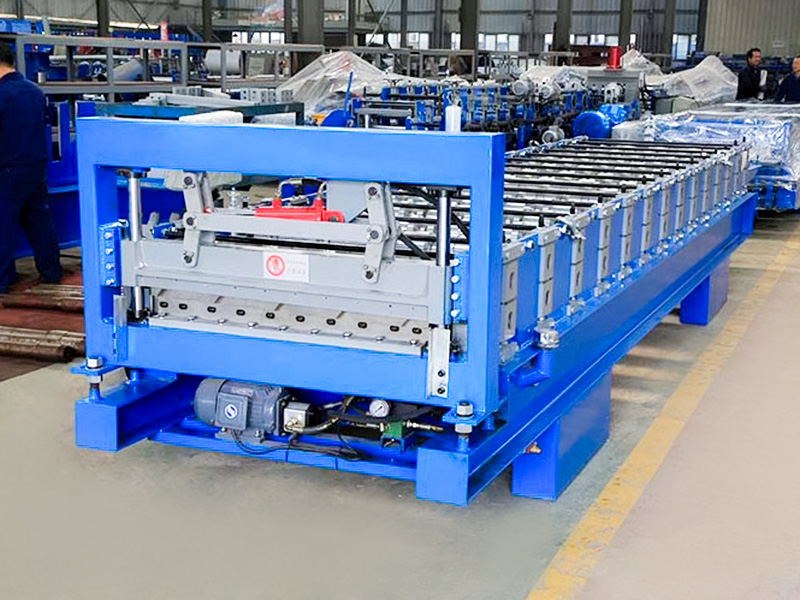
Профилегибочная машина 686 IBR — это оборудование для обработки листового металла, специально разработанное для непрерывного производства кровельных/с...
См. Подробности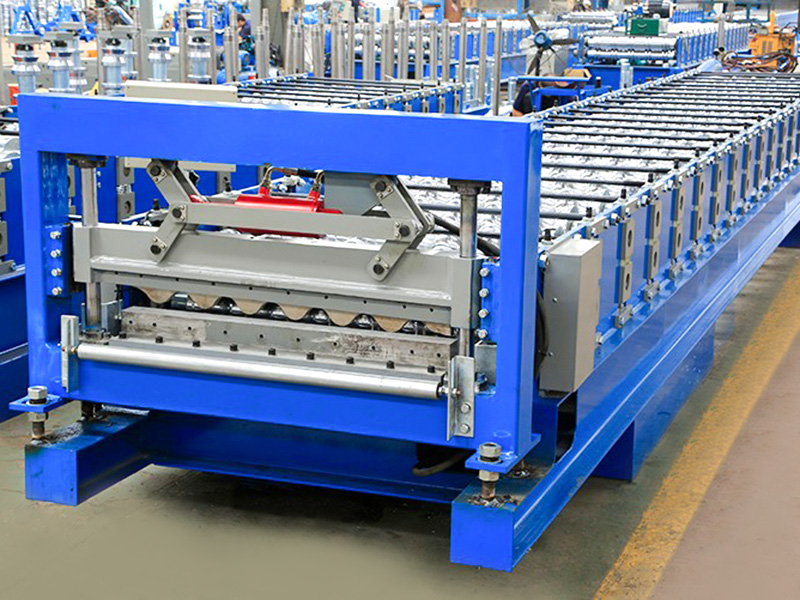
Гофрированный лист YX36.5-780 с умеренной высотой гофры и эффективной шириной обеспечивает превосходный баланс между прочностью, экономичностью и прос...
См. Подробности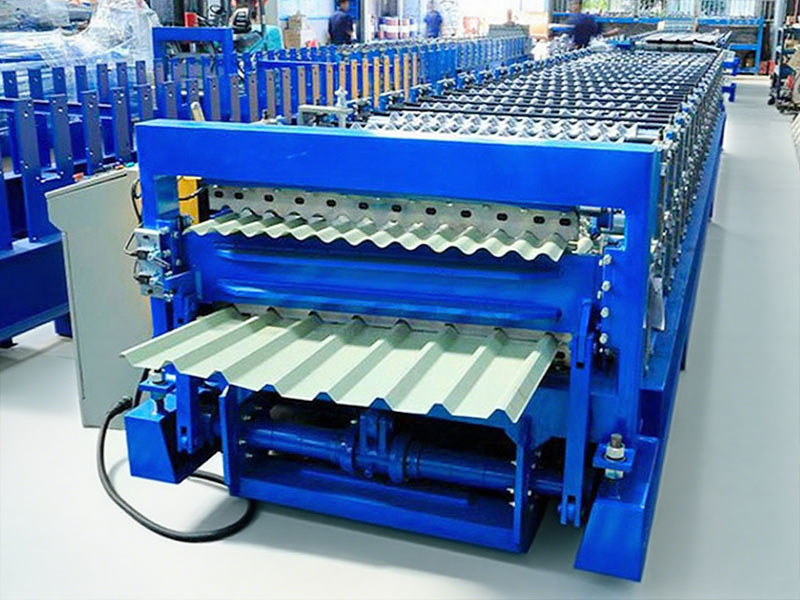
По сравнению с профилегибочной машиной для однослойных кровельных листов, двухслойная профилегибочная машина предназначена для производства двух разли...
См. Подробности
Авторское право ©Цзянъинь Хайлунский машиностроительный завод Все права защищены.
Производители станков для профилирования металла