

 English
 中文简体
 русский
 عربى
Профилегйбочная машина для верхней балки контейнера Плоский пакет
Профилегйбочная машина для изготовления верхней балки контейнера Плоский пакет специально разработана для производства кровельных конструкций контейне...
См. ПодробностиКонтент
Подайте рулон 1,5 мм марки 304 в линию, по которой только что плавно проходила оцинкованная сталь толщиной 2,0 мм, и первый профиль почти наверняка выйдет за пределы допуска. Ничего не сломано. Пружина изменилась. Нержавеющая сталь сохраняет нагар при каждом проходе, поэтому роликовый рожок, настроенный для работы с углеродистой сталью, обычно требует большего количества станций, большего перегиба и совершенно другого подхода к смазке, прежде чем он сможет удерживать нержавеющий угол. Далее следует то, что действительно имеет значение, когда вы устанавливаете или покупаете линию профилирования рулонов из нержавеющей стали.
Холодная штамповка нержавеющей стали требует более высокого усилия формовки, большего количества проходов и большей компенсации перегибов, чем формовка углеродистой стали той же толщины, поскольку аустенитная нержавеющая сталь сохраняет нагартование на каждой станции, а не выходит на стабильное плато напряжения текучести.
Три свойства материала определяют почти всю практическую разницу между использованием 304 и оцинкованной стали одного и того же калибра:
Нержавеющая сталь также имеет более высокий коэффициент трения по инструментальной стали и примерно на треть меньшую теплопроводность, чем углеродистая сталь, поэтому тепло концентрируется в зоне контакта с валками, а не рассеивается в полосе.
Марка нержавеющей стали, которую вы выбираете перед проектированием оснастки, определяет количество станций формовки и радиусы прокатки, поскольку аустенитные марки, такие как 304 и 316, требуют большего количества проходов, в то время как ферритные и мартенситные марки требуют меньше проходов, но несут гораздо более высокий риск растрескивания.
Аустенитные марки быстро затвердевают, но остаются пластичными, поэтому они допускают длинный рулонный цветок. Ферритные марки, такие как 430, имеют меньшее удлинение и предел текучести, который по-разному ведет себя при растяжении и сжатии, поэтому они имеют тенденцию разрушаться на линии изгиба, а не постепенно восстанавливаться.
| Оценка | Типичное Rp0,2 (МПа) | Упрочнение | Практическая заметка |
| 304/304Л | от 205 до 310 | Высокий, n около 0,45 | Эталонный аустенитный сорт. Самый длинный рулонный цветок, сильная упругость, очень терпим к многократному сгибанию. |
| 316/316Л | от 205 до 310 | Высокий, аналогичный 304 | По форме очень похож на 304. Используется при воздействии хлоридов или морской среды. Более высокая стоимость оправдывает более строгий контроль за ломом. |
| 201 | от 350 до 450 | От среднего до высокого | Более жесткая входная катушка, чем у 304. Требуется большее формовочное усилие и тщательный контроль радиуса на крутых поворотах. |
| 430 | от 310 до 400 | Низкий | Ферритный. Меньше станций, но риск растрескивания кромок и изгибов резко возрастает при радиусе изгиба менее 1 т. |
| 409 | от 170 до 250 | Низкий | Легче всего сформировать. Используется для профилей выхлопных газов и теплозащитных экранов, где требования к коррозии умеренные. |
Распространенная ошибка — оформлять один рулонный цветок для всей семьи. Набор инструментов, который комфортно работает с 304, обычно слишком переработан для 430, а набор инструментов, созданный для 430, взломает 304 на последней станции, потому что он не оставляет достаточно места для перераспределения материала.
Если вы новичок в самой архитектуре машины, в этом руководстве рассматривается базовая структура станций, валов и приводов. основы профилегибочной машины страница. Параметры оснастки по-прежнему приходится пересчитывать с нуля для нержавеющей стали.
Правильная профилировка валков из нержавеющей стали сводится к контролю пяти параметров инструмента, и первые два объясняют большинство неисправностей, наблюдаемых на новых линиях: приращение угла за проход и расстояние между проходами.
Линии из углеродистой стали часто имеют изгиб от 8 до 12 градусов на станцию. Нержавеющая сталь должна оставаться на уровне от 5 до 8 градусов в течение первых нескольких проходов и сужаться к концу, потому что именно здесь происходит накопление наклепа. Повышение угла выше 10 градусов на 304 на более поздних станциях приводит к образованию краевой волны, которую не устранит никакая регулировка выпрямителя.
Для профиля того же сечения из нержавеющей стали обычно требуется на две-четыре станции больше, чем для эквивалента из углеродистой стали. Дополнительные станции предназначены не для того, чтобы сгибать больше материала, а для того, чтобы сгибать его более мягко и давать где-то пружину для восстановления между проходами.
Ролики большего диаметра уменьшают угол контакта и распределяют нагрузку при формовке, но также увеличивают дугу контакта и силу пружинения. Для нержавеющей стали толщиной от 0,8 до 2,0 мм разумной отправной точкой является диаметр рулонов в диапазоне от 120 до 180 мм. Прогиб вала здесь имеет большее значение, чем для углеродистой стали, поскольку нагрузка выше.
Запланируйте перегиб от 4 до 7 градусов на фланце под углом 90 градусов из нержавеющей стали толщиной 1,5 мм, что примерно в два раза больше, чем вы бы использовали для оцинкованной стали. Компенсацию необходимо распределить по последним двум или трем станциям формования плюс проходы по калибровке, а не применять всю сразу.
Обычно выбирают инструментальную сталь D2 или DC53, закаленную до твердости 58–62 HRC. Твердое хромирование толщиной от 5 до 10 микрон на рабочих валках снижает трение и налипание металла. Полированные валки подходят для материала 2B, но при наличии относительного скольжения на них будет заметно маркировка BA или зеркальная поверхность.
Диапазоны допусков для нестандартных профилей более жесткие, чем ожидает большинство покупателей, и стоит прочитать конкретные цифры, прежде чем подписывать чертеж. Есть полезная ссылка допуски на проектирование профилирования рулонов и выбор материала здесь более подробно рассматривается корпус из нержавеющей стали.
Большинство косметических браков при профилировании рулонов нержавеющей стали происходит из-за относительного скольжения между валком и полосой, а не из-за самого изгиба, поэтому защита поверхности и согласование скорости валков имеют большее значение, чем радиусы изгиба на линии нержавеющей стали.
Когда поверхность валка движется быстрее или медленнее, чем полоса в точке контакта, полоса тянется вбок. На углеродистой стали это проявляется в виде тусклой потертости, которую легко не заметить. На нержавеющей стали он разрывает защитную пленку, захватывает металл в рулоне, а затем повторяет одну и ту же отметку на каждой последующей длине рулона.
Эти поверхности терпят незначительные следы от скольжения, поскольку покрытие уже рассеивает свет. Обычно достаточно полиэтиленовой защитной пленки с завода. Скорость линии может быть немного выше, а требования к полировке валков менее строгие.
Любая отметка продольного сопротивления является браком. Поддерживайте скорость поверхности валков в соответствии со скоростью полосы в пределах примерно 1 процента, скорость линии обрезки на 20–30 процентов и используйте твердые хромированные или полированные валки со специальной смазкой, а не с маслом общего назначения.
Здесь помогут две практические привычки. Во-первых, держите защитную пленку на формовочной секции и удаляйте ее только после обрезки пресса, а не раньше. Во-вторых, проверяйте прием рулонов каждую смену в течение первой недели новой работы. Единственное яркое пятно на рулоне распространится на сотни метров ленты, прежде чем кто-либо это заметит.
Линии профилирования рулонов нержавеющей стали обычно работают со скоростью от 50 до 70 процентов от скорости линии, используемой для той же толщины оцинкованной стали, и это является осознанным технологическим решением, а не ограничением машины.
Более высокая скорость повышает температуру в месте контакта с валками, увеличивает захват металла, ускоряет износ валков и делает пружинение менее предсказуемым, поскольку свойства материала теперь также зависят от температуры. Медленнее — дешевле, чем сдавать катушки на слом.
Выбор смазочного материала – это то, в чем многие линии по производству нержавеющей стали незаметно теряют деньги. Хлорированные масла обеспечивают превосходные противозадирные свойства при работе с углеродистой сталью, но могут оставлять остатки, которые способствуют образованию язв на нержавеющей стали, если их не удалить полностью. Синтетика, не содержащая хлора, с высоким содержанием EP является более безопасным вариантом по умолчанию, наносится с помощью войлочного скребка или валика, а не с помощью системы заливки, которая покрывает всю машину.
Износ валков нержавеющей стали примерно в 1,5–2 раза превышает скорость износа валков из углеродистой стали при том же тоннаже. Это не значит, что вам нужны экзотические инструменты. Это означает, что вам следует планировать интервал проверки валков на основе тоннажа, а не календарного времени, и иметь запасной комплект калибровочных валков, которые изнашиваются быстрее всего.
Стандартная линия холодной прокатки является более экономичным выбором для нержавеющей стали, когда геометрия профиля и требования к поверхности стабильны и уже удовлетворяются существующей серией машин; нестандартная линия является единственным работоспособным маршрутом, если сечение, толщина материала или отделка выходят за пределы этих диапазонов.
В частности, в области обработки нержавеющей стали в запросах снова и снова появляются два семейства профилей, и оба имеют за собой проверенные стандартные платформы.
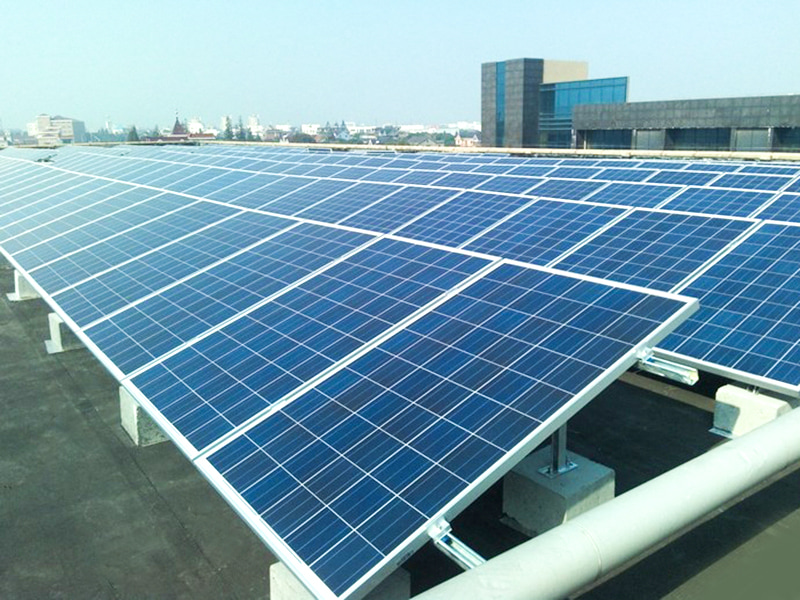 Профилегибочная машина для производства профилей с солнечными стойками Автоматизированная профилегибочная машина для фотоэлектрических опорных профилей, производящая C/U-рейки, Z/Σ-прогоны и втулки для шурупов из стали с покрытием, алюминия или нержавеющей стали. Посмотреть продукт →
Хорошим примером является канал солнечной стойки. Стойка из нержавеющей стали предназначена для прибрежных установок и установок с высокой влажностью, где срок службы оцинкованного покрытия является ограничивающим фактором. Секция проста, допуски являются управляемыми, а стандартная машина со специальным набором роликов из нержавеющей стали покрывает большую часть спроса без какого-либо специального проектирования.
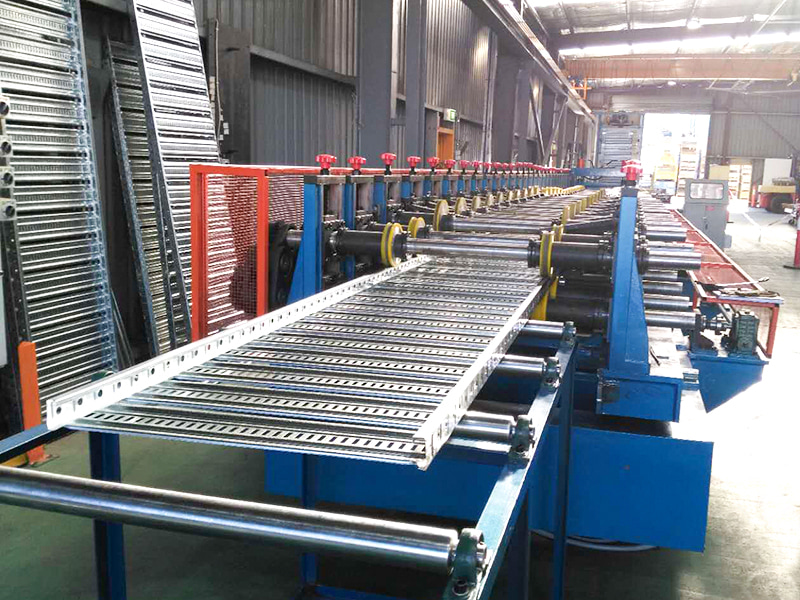 Профилегибочная машина для производства кабельных лотков Автоматическая машина для профилирования лестничных, лотков и кабельных лотков, обработка рулонов оцинкованной стали, алюминиевого сплава или нержавеющей стали для энергетики, связи и строительства. Посмотреть продукт →
Кабельный лоток аналогичен. Кабельный лоток из нержавеющей стали для пищевых заводов, химических предприятий и морских платформ является хорошо зарекомендовавшим себя продуктом, а последовательность перфорации и изгиба достаточно стандартизирована, поэтому проверенная платформа обычно быстрее и дешевле, чем конструкция, изготовленная на заказ.
Там, где нестандартная линия становится неизбежной, это толщина менее 0,8 мм, очень малые радиусы изгиба, асимметричные сечения или требования к поверхности, которые вообще исключают любой скользящий контакт. В таких случаях рулонный цветок, материал рулона и конфигурация привода должны проектироваться вместе.
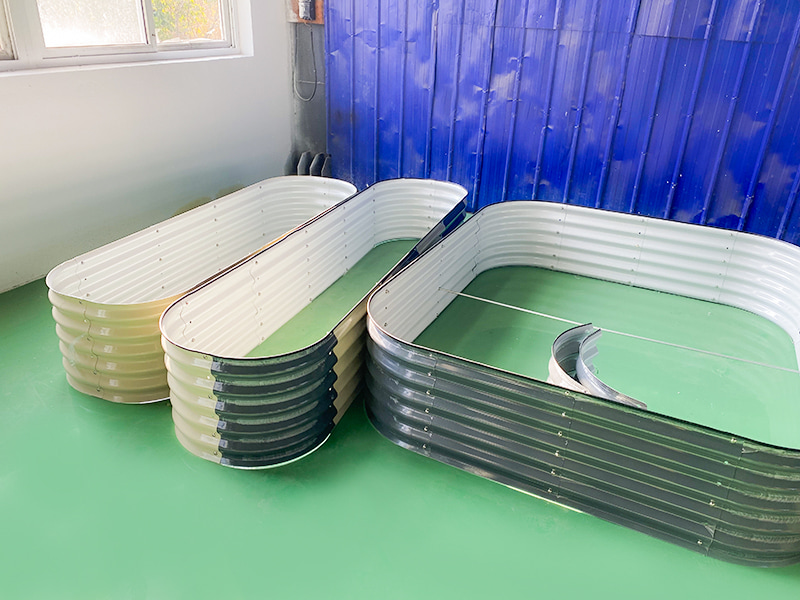 Машина для производства рулонов садовой кровати Автоматизированная линия для изготовления ограждений клумб, садовых бордюров и ступенчатых посадочных лотков, производящая волнистые, древесные или многоцветные профили для озеленения ландшафта. Посмотреть продукт →
Садовый бордюр и подобные ему небольшие декоративные профили – типичный нестандартный случай. Секция узкая, материал часто представляет собой нержавеющую сталь толщиной от 0,5 до 0,8 мм, а видимая поверхность должна оставаться немаркированной, поэтому конструкция оснастки определяется как контактным контролем, так и геометрией изгиба.
Заводские приемочные испытания линии профилирования рулонов из нержавеющей стали должны быть сосредоточены на четырех вещах: допуске на сечение всего рулона, состоянии поверхности, износе валков после определенного тоннажа и стабильности скорости при номинальной производительности.
Да, но не без изменений. Формовочные станции, рулонный цветок и смазка – все это должно быть проверено. На практике рама и приводы обычно подлежат многократному использованию, в то время как валки и компенсатор упругого возврата почти всегда необходимо перепроектировать для обеспечения более высокого предела текучести и большей упругости нержавеющей стали.
Наиболее распространенной причиной является недостаточно компенсированная пружина, за которой следует чрезмерный угол за проход на более поздних станциях. Нержавеющая сталь пружинит в два-три раза больше, чем низкоуглеродистая сталь, поэтому валик, разработанный с учетом характеристик углеродистой стали, будет постоянно обеспечивать открытые углы, которые смещаются дальше по мере износа инструмента.
На линии они ведут себя практически одинаково. Оба являются аустенитными, с одинаковым показателем деформационного упрочнения и одинаковым пределом текучести на входе, поэтому обычно используется один и тот же валик. Разница заключается в стоимости и коррозионных характеристиках, а не в формуемости.
Как правило, планируйте на две-четыре станции больше, чем для эквивалентного профиля из углеродистой стали, с изгибом на 5–8 градусов за проход на ранних станциях и меньше к концу. Сложным разделам с несколькими возвратами может потребоваться значительно больше.
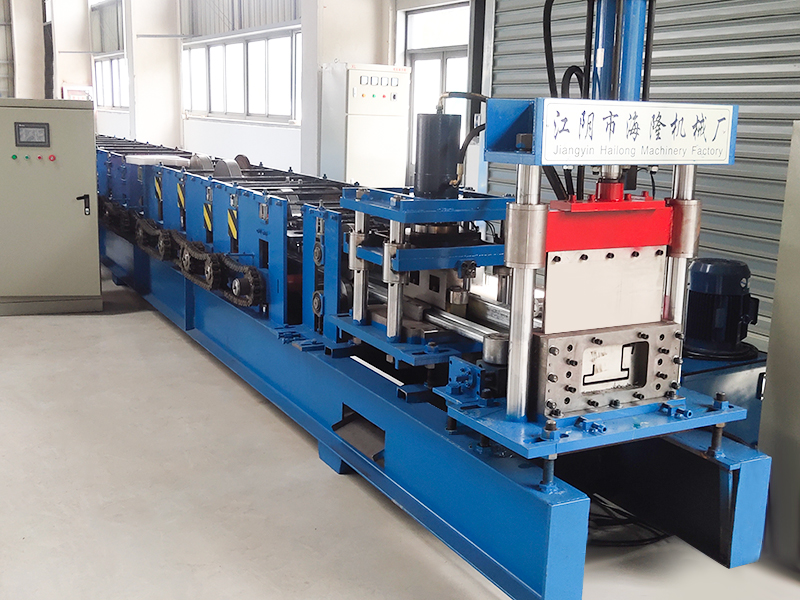
Профилегйбочная машина для изготовления верхней балки контейнера Плоский пакет специально разработана для производства кровельных конструкций контейне...
См. Подробности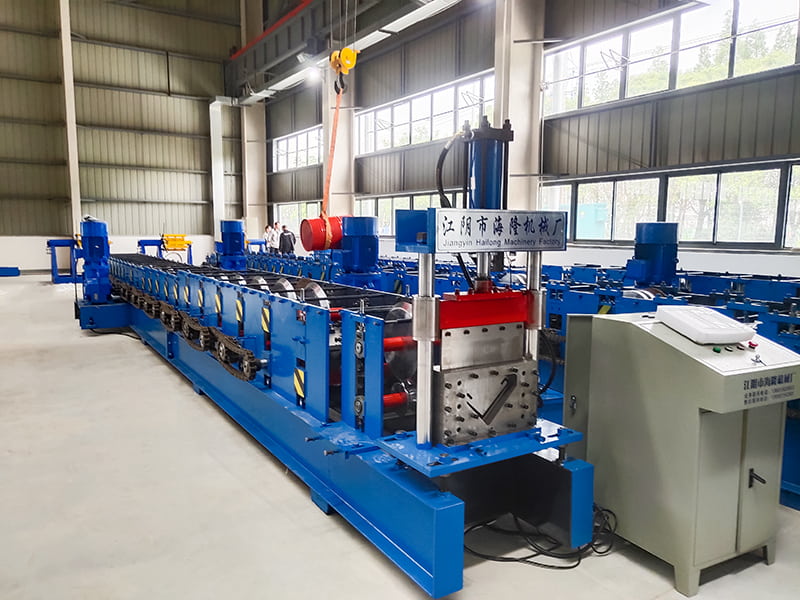
Профилегибочная машина для производства колонн для контейнерных домов Плоский пакет представляет собой автоматизированную производственную линию холод...
См. Подробности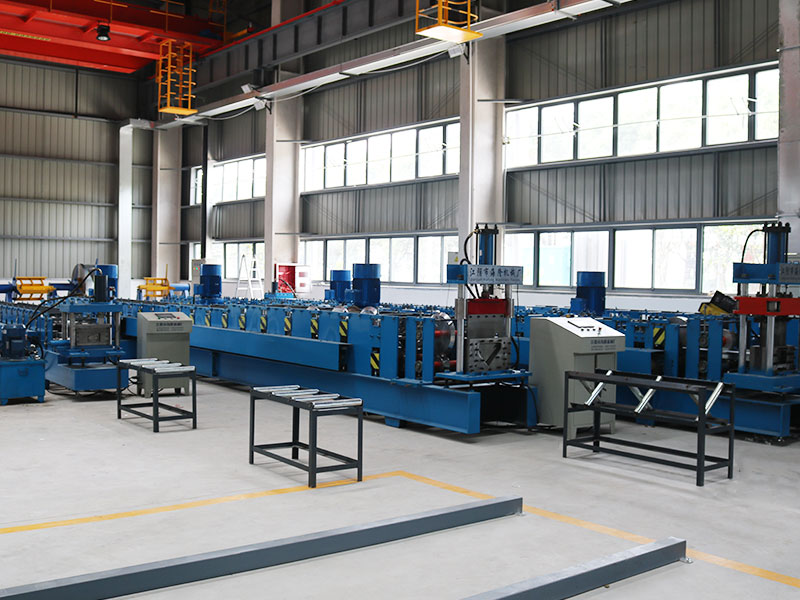
Съемный контейнерный дом относится к специальному контейнеру или модульному строительному блоку. Его можно быстро собирать, разбирать, складывать или ...
См. Подробности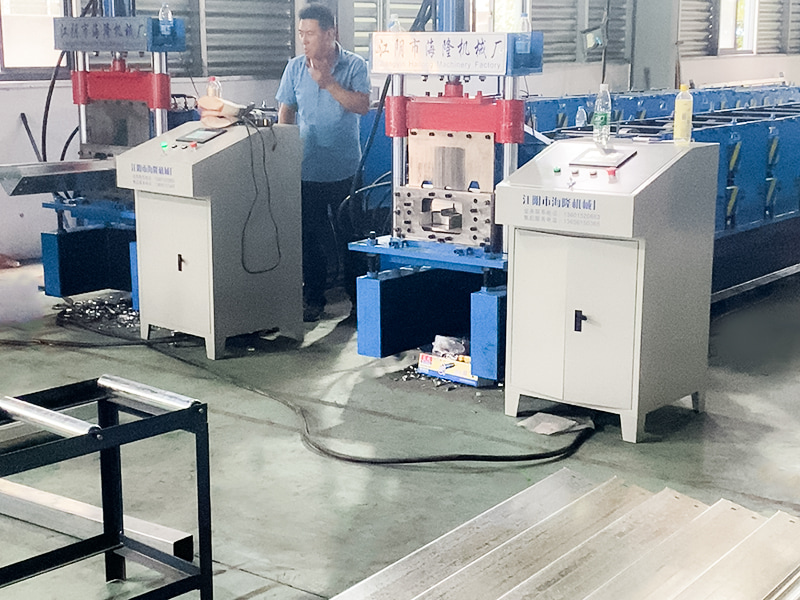
Съемная балка контейнерного дома является основным несущим конструктивным элементом съемного контейнерного дома (модульный дом контейнерного типа, ящи...
См. Подробности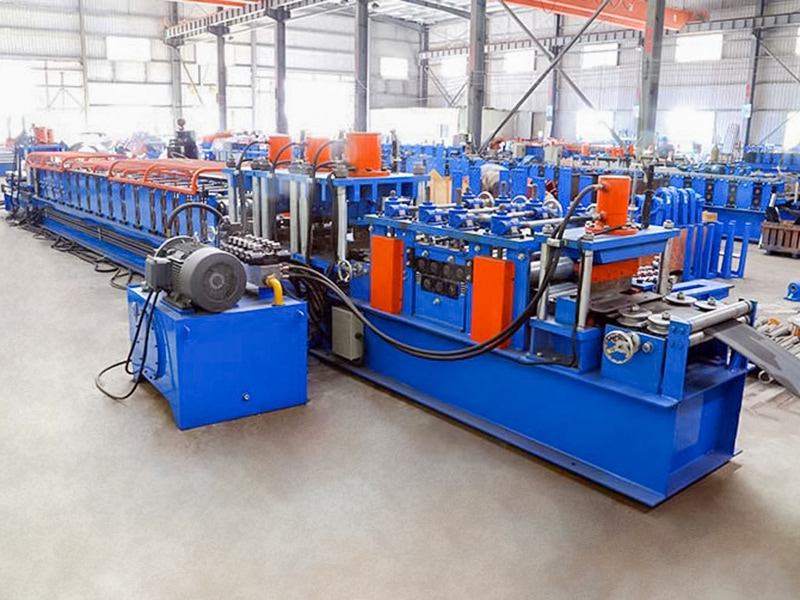
Полностью автоматическая профилегибочная машина для С-образных прогонов типа 80-300 представляет собой высокопроизводительное автоматизированное произ...
См. Подробности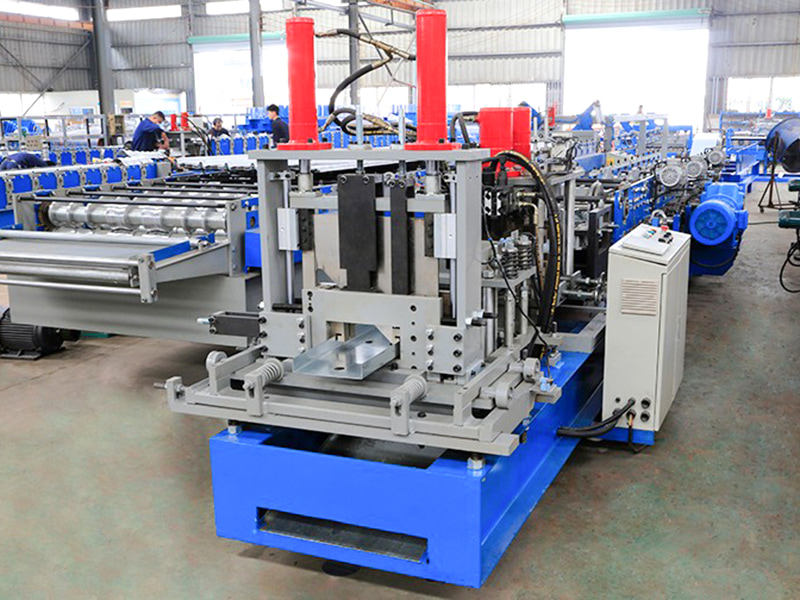
Профилегибочная машина для изготовления прогонов типа C/U 80-300 представляет собой автоматизированное оборудование, специально разработанное для непр...
См. Подробности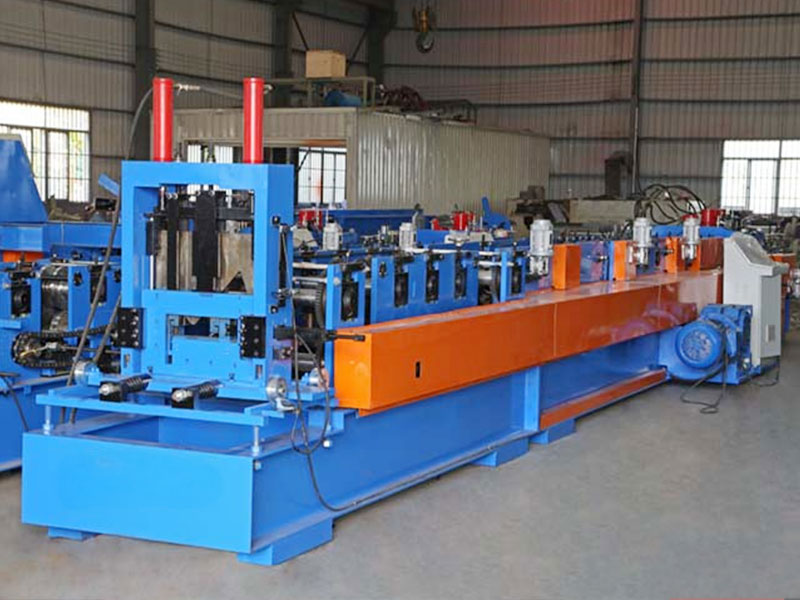
Профилегибочная машина для производства прогонов CZ — это высокоавтоматизированное промышленное оборудование, специально разработанное для эффективног...
См. Подробности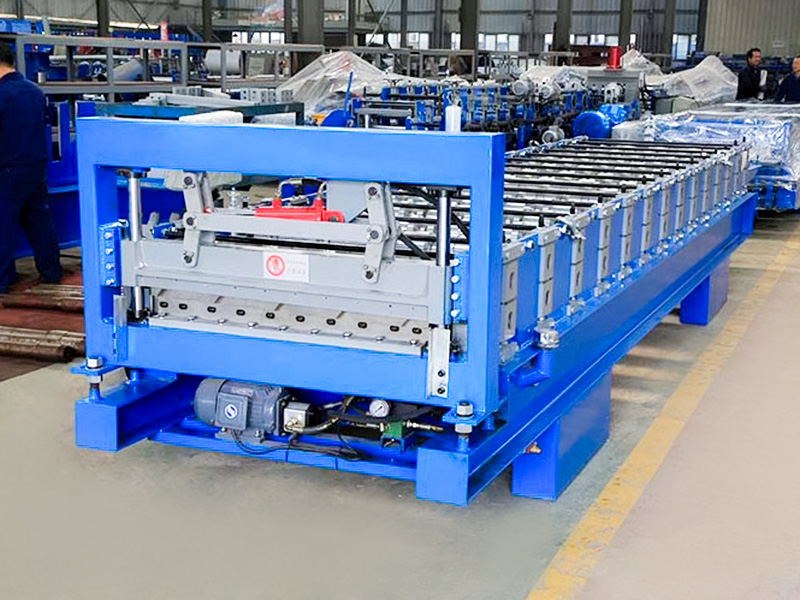
Профилегибочная машина 686 IBR — это оборудование для обработки листового металла, специально разработанное для непрерывного производства кровельных/с...
См. Подробности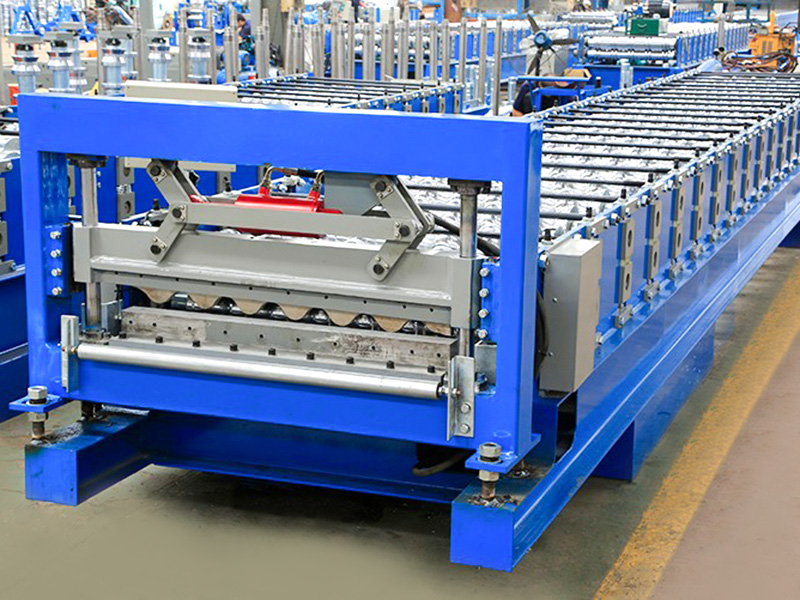
Гофрированный лист YX36.5-780 с умеренной высотой гофры и эффективной шириной обеспечивает превосходный баланс между прочностью, экономичностью и прос...
См. Подробности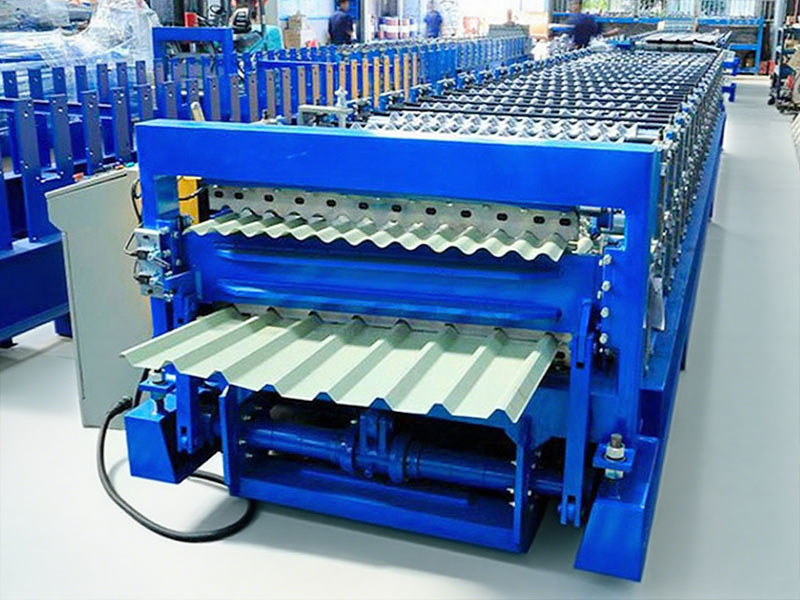
По сравнению с профилегибочной машиной для однослойных кровельных листов, двухслойная профилегибочная машина предназначена для производства двух разли...
См. Подробности
Авторское право ©Цзянъинь Хайлунский машиностроительный завод Все права защищены.
Производители станков для профилирования металла