

 English
 中文简体
 русский
 عربى
Профилегйбочная машина для верхней балки контейнера Плоский пакет
Профилегйбочная машина для изготовления верхней балки контейнера Плоский пакет специально разработана для производства кровельных конструкций контейне...
См. ПодробностиКонтент
Когда сталелитейный завод предлагает вам основной рулон диаметром 1250 мм, он продает не то, что фактически потребляет ваша формовочная линия. Например, производителю прогонов типа С нужны полосы шириной 200–210 мм с провисом всего в несколько миллиметров, а покупка предварительно прорезанных полос любой ширины в сервисном центре увеличивает стоимость и время выполнения каждой тонны. Линия продольной резки рулонов закрывает этот зазор. Проще говоря, он разматывает одну широкую мастер-мотку, разделяет ее по длине на несколько более узких полос с помощью вращающихся ножей и перематывает каждую полосу в плотный, готовый к производству рулон. Для цехов, снабжающих в больших объемах профилегибочные станки, трубопрокатные станы или вырубные прессы, резка собственными силами обычно означает более низкие затраты на тонну, более строгий контроль ширины и меньшее количество задержек в поставках.
Линия продольной резки рулонов — это линейная технологическая система, которая разрезает широкие рулоны металла — холоднокатаной стали, оцинкованного листа, нержавеющей стали или алюминия — на более узкие полосы фиксированной ширины. Резка осуществляется продольно, вдоль направления движения полосы, с использованием пар вращающихся дисковых ножей, установленных на горизонтальных оправках. Каждая пара ножей работает как набор прецизионных ножниц. Загрузите головку пятью наборами ножей, пропустите катушку диаметром 1250 мм, и она выйдет в виде шести отдельных полос, называемых мультами, которые перематываются как отдельные катушки.
Это помогает отделить резку от аналогичной операции. Размотка, правка, продольная резка и резка по длине представляют собой отдельные этапы обработки рулона, при этом линия продольной резки меняет только ширину материала, тогда как линия продольной резки превращает намотанный рулон в плоские листы. Многие заводы в конечном итоге используют оба варианта, но инструменты, системы натяжения и производительность принципиально различаются.
Экономической основой любой линии продольной резки является гибкость настройки. Изменение ширины требует изменения расстояния и повторной установки ножевой оправки, поэтому время переналадки часто решает рентабельность в большей степени, чем максимальная скорость линии, указанная в спецификации.
От компактного агрегата шириной 650 мм до тяжелой линии длиной 1600 мм — каждая линия продольной резки состоит из одних и тех же шести функциональных блоков:
| Компонент | Функция | Что проверить |
|---|---|---|
| Разматыватель (разматыватель) | Захватывает и окупает мастер-катушку | Гидравлический дорн; грузоподъемность и ширина выше вашего самого тяжелого материала |
| Входной гид и овощечистка | Заправляет и центрирует полосу | Точность выравнивания; стоимость быстроизнашивающихся деталей |
| Головка продольной резки | Режет многослойные материалы парами вращающихся ножей на разнесенных оправках. | Жесткость беседки; точность распорки; приводной и сквозной дизайн |
| Металлолом | Откидывает две краевые планки | Работает непрерывно, не останавливая линию |
| Натяжной стенд | Обеспечивает обратное натяжение для чистой перемотки. | Подходит для самых тонких и самых толстых полосок |
| Моталка | Перематывает каждый мульт как отдельную катушку | Сепарационные диски; внешняя поддержка для широких сборок |
Разматыватель задает тон всему последующему процессу. Он несет самую большую одиночную нагрузку на леску - основные катушки весом от пяти до десяти тонн обычно используются при работе со строительными калибрами - и любое колебание, которое оно вызывает, приводит к смещению ширины и развалу в каждом мульте. Гидравлический разматыватель с раздвижной оправкой, мощность которого превосходит самую тяжелую катушку, в сочетании с тележкой для катушек обеспечивает безопасную нарезание резьбы и стабильную подачу.
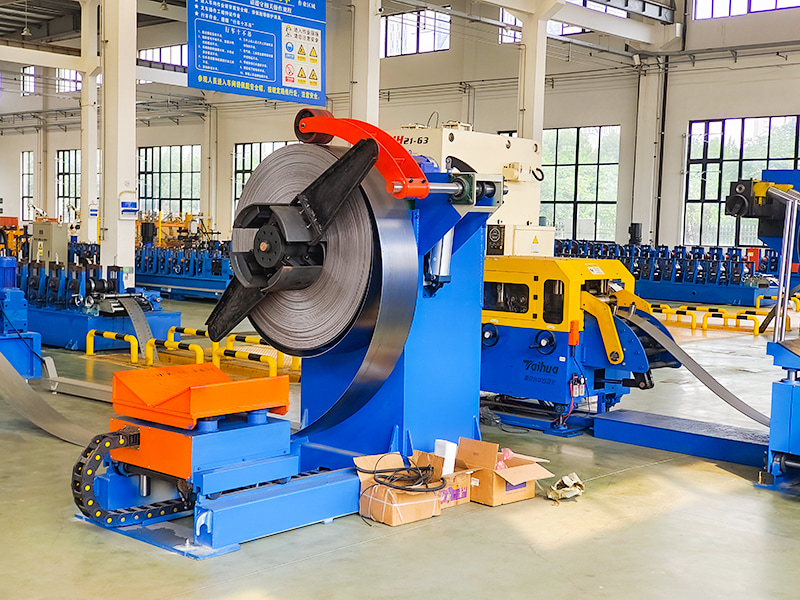 Гидравлический разматыватель рулонной стали для линий продольной резки Гидравлический разматыватель с раздвижной оправкой, мощность которого превосходит самую тяжелую основную катушку, с тележкой для безопасной загрузки, обеспечивает стабильную подачу лески и предотвращает раскачивание, которое может вызвать смещение по ширине и развал вниз по течению. Посмотреть продукт →
Типичная компоновка проходит от разматывателя через входную направляющую и продольно-резательную головку к натяжной стойке и намотчику, при этом кромки непрерывно наматываются на машину для пакетирования лома:
Процесс резки следует фиксированной последовательности. Знание этого поможет вам оценить как предложения поставщиков, так и обучение операторов:
Внешний вид намотки также имеет значение: при перемотке сверху и снизу лицевая сторона и края полосы на готовом рулоне располагаются по-разному, и выбор должен соответствовать тому, как разматывается следующая машина. Ошибка проявляется в сбоях в работе формовочной машины.
Покупатели часто сравнивают их, потому что оба запускаются с одной и той же основной катушки. Разница заключается в направлении разреза, а значит, и в изделии:
| Аспект | Линия продольной резки рулонов | Линия обрезки по длине |
|---|---|---|
| Направление резки | Продольный, вдоль полосы движения | Поперечный, поперек полосы |
| Оснастка | Поворотные дисковые ножи на оправках | Режущее лезвие, часто летучие ножницы. |
| Выход | Более узкие катушки (множественные) | Плоские листы и заготовки |
| Роль плоскостности | Выравнивание перед разрезанием приводит в порядок рулон. | Правильная машина — сердце линии |
| Подача вниз по течению | Профилирование, трубопрокатные станы, штамповка | Прямое изготовление, панели, упаковка |
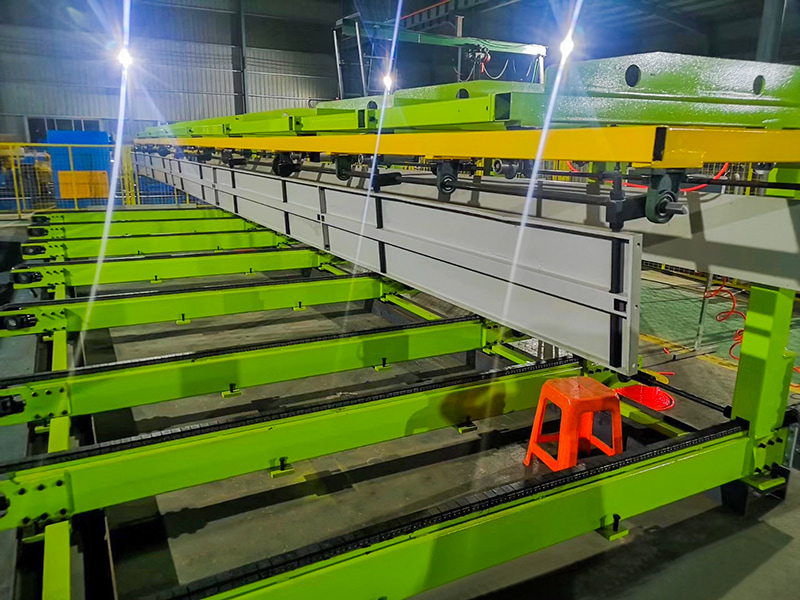 Линия резки стальной рулонной стали по длине Если на выходе получаются плоские листы, а не разрезанные полосы, линия продольной резки разматывает, выравнивает и разрезает основные рулоны по длине, что делает ее правильным выбором для производства, ориентированного на листы. Посмотреть продукт →
Если в вашем списке продукции представлены полосы — прогоны, стойки, кабельный лоток, кровельное сырье — лучше всего приобрести линию продольной резки. Если вы отправляете листы, обрезайте их по длине. Цеха со смешанной производительностью либо используют обе линии, либо выбирают комбинированную линию и допускают более длительные переналадки.
Прежде чем сравнивать цены, поставьте цифры по этим пунктам. Они решают, выдерживает ли линия допуск на ваш материал, а не только на тестовую катушку поставщика:
Большинство жалоб на порезку связано с четырьмя поддающимися контролю причинами:
Простой журнал ножей — материал, толщина, зазор, перехлест и количество полос для каждого прохода — превращает эти дефекты из загадок в рутинные корректировки.
Профилирование рулонов требует ширины. Каждый профиль в наборе инструментов машины — прогоны CZ, кровельные листы, стальная стойка и пара направляющих, кабельный лоток — потребляет полосу одной определенной ширины, обычно с допустимым провисом всего в несколько миллиметров. Наличие возможности продольной резки означает, что на формовочной линии никогда не бывает рулонов нестандартной ширины: вы режете именно то, что ожидает инструмент, и обрезки становятся заготовкой для меньшего профиля, а не ломом.
Не менее важно подготовить катушку до того, как она достигнет ножей. Мастер-катушки поставляются с набором катушек и арбалетом; разрезание неровной катушки фиксирует это искажение в каждом мульте, где оно снова появляется в виде волны и изгиба в готовом профиле. Правильная машина перед продольно-резательным станком является недорогой страховкой для всей последующей цепочки.
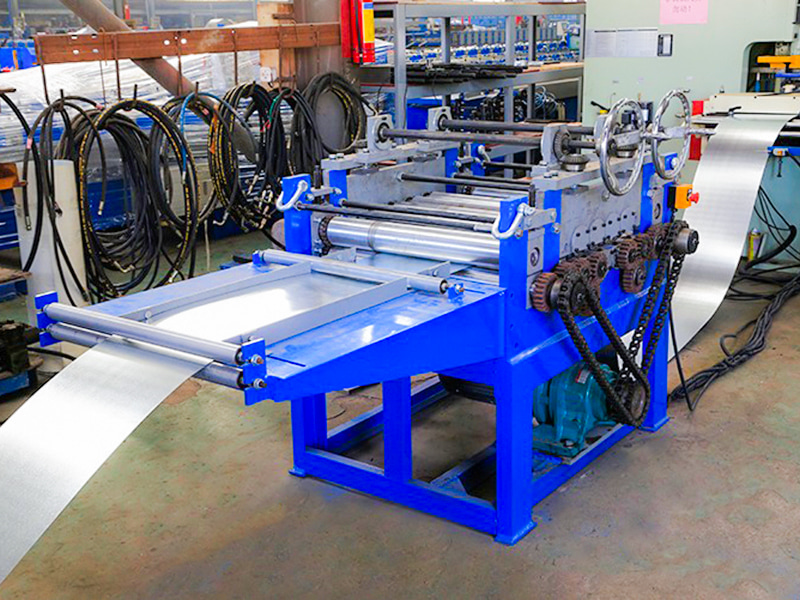 Машина для выравнивания стальной катушки Расположенный перед продольно-резательным станком, правильная машина снимает набор катушек и арбалет с основных катушек, предотвращая застревание волн и скручиваний в каждом мотке и защищая качество последующей обработки. Посмотреть продукт →
Прежде чем фиксировать характеристики продольной резки, также полезно точно понимать, что потребляет ваше формовочное оборудование — ширина полосы, окно толщины, состояние кромки. Обзор машины для профилирования в первую очередь делает необходимые допуски линии продольной резки очевидными, а не угадываемыми.
Подберите леску к вашей корзине для полосок, а не к максимуму, указанному в брошюре. На практике это означает:
Линия продольной резки в конечном итоге представляет собой машину с допусками. Купите его для той ширины, которую вы фактически используете, держите ножи острыми и честным натяжением, и это незаметно снизит ваши затраты на тонну на годы.
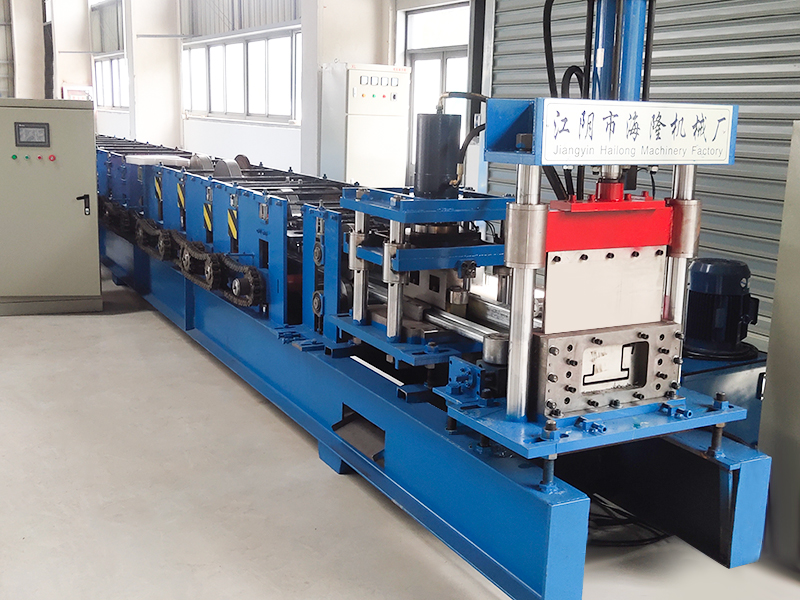
Профилегйбочная машина для изготовления верхней балки контейнера Плоский пакет специально разработана для производства кровельных конструкций контейне...
См. Подробности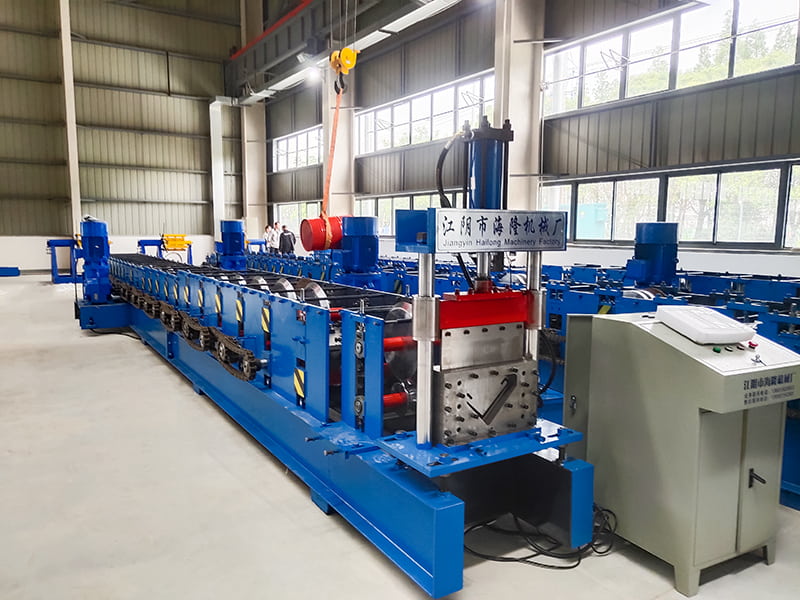
Профилегибочная машина для производства колонн для контейнерных домов Плоский пакет представляет собой автоматизированную производственную линию холод...
См. Подробности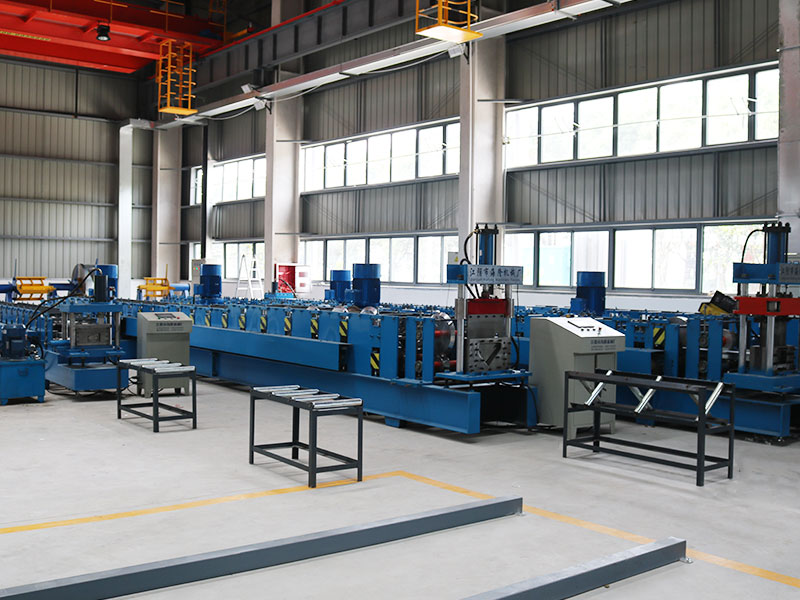
Съемный контейнерный дом относится к специальному контейнеру или модульному строительному блоку. Его можно быстро собирать, разбирать, складывать или ...
См. Подробности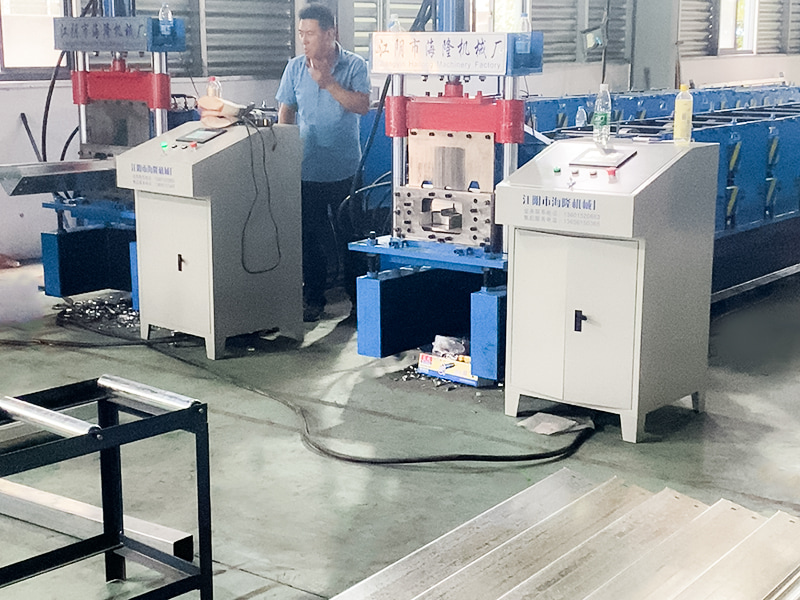
Съемная балка контейнерного дома является основным несущим конструктивным элементом съемного контейнерного дома (модульный дом контейнерного типа, ящи...
См. Подробности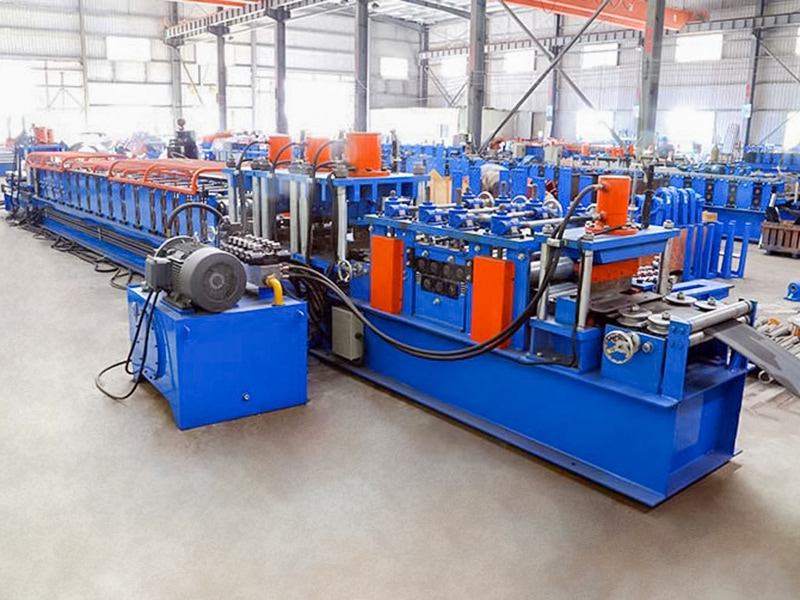
Полностью автоматическая профилегибочная машина для С-образных прогонов типа 80-300 представляет собой высокопроизводительное автоматизированное произ...
См. Подробности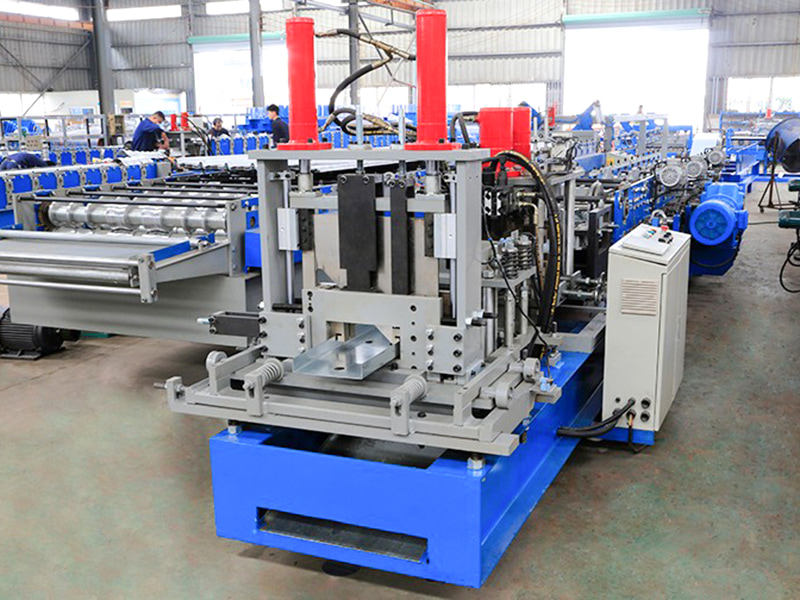
Профилегибочная машина для изготовления прогонов типа C/U 80-300 представляет собой автоматизированное оборудование, специально разработанное для непр...
См. Подробности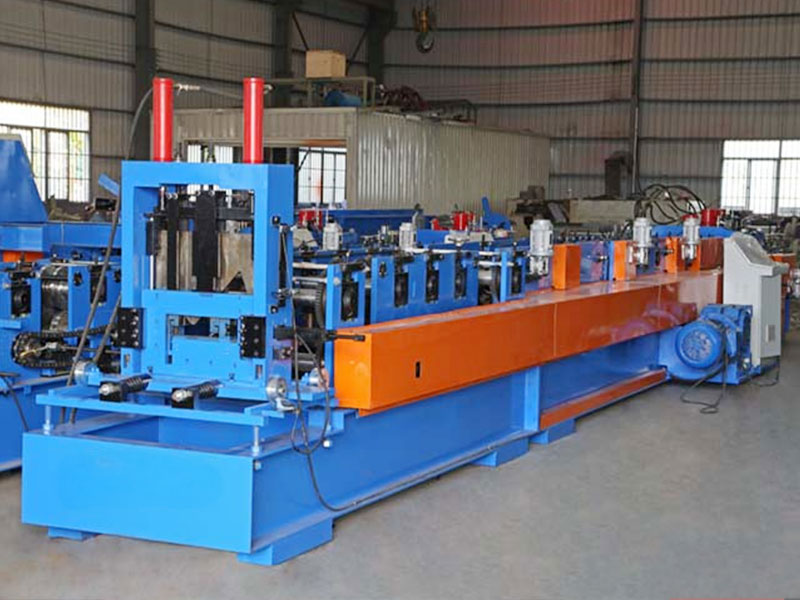
Профилегибочная машина для производства прогонов CZ — это высокоавтоматизированное промышленное оборудование, специально разработанное для эффективног...
См. Подробности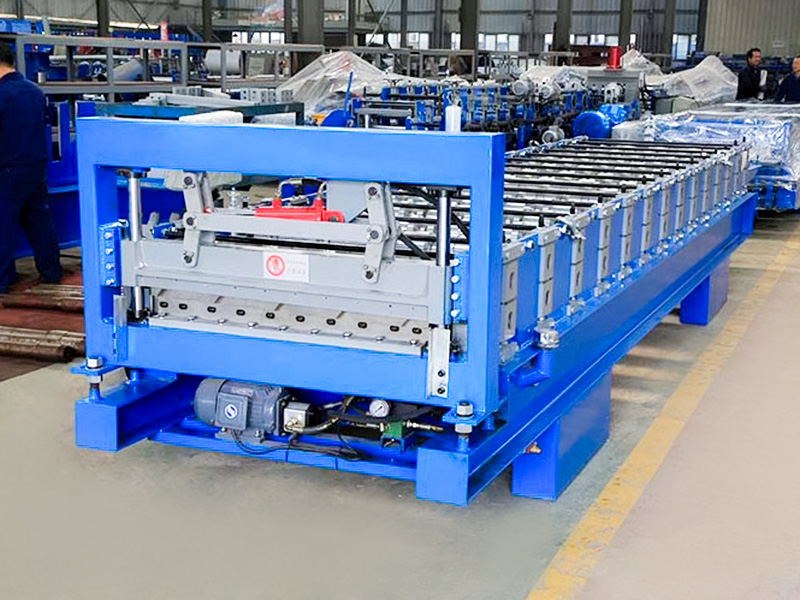
Профилегибочная машина 686 IBR — это оборудование для обработки листового металла, специально разработанное для непрерывного производства кровельных/с...
См. Подробности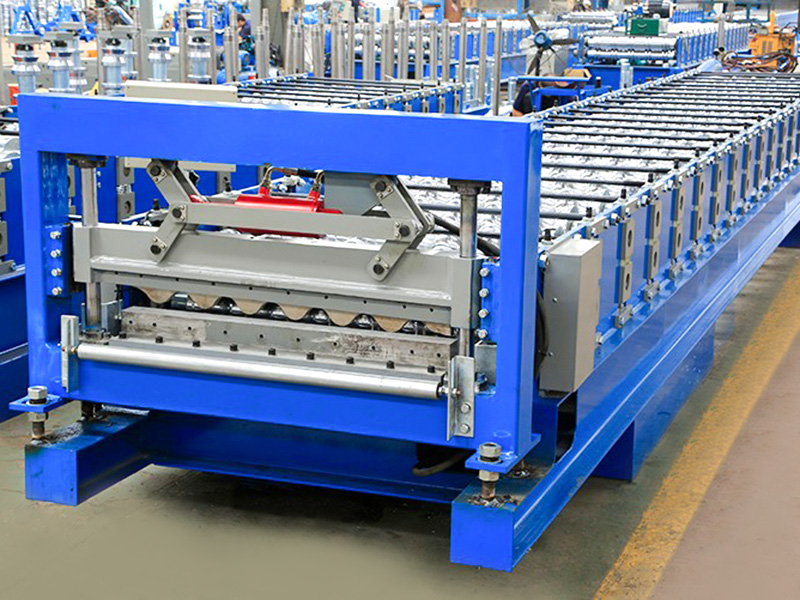
Гофрированный лист YX36.5-780 с умеренной высотой гофры и эффективной шириной обеспечивает превосходный баланс между прочностью, экономичностью и прос...
См. Подробности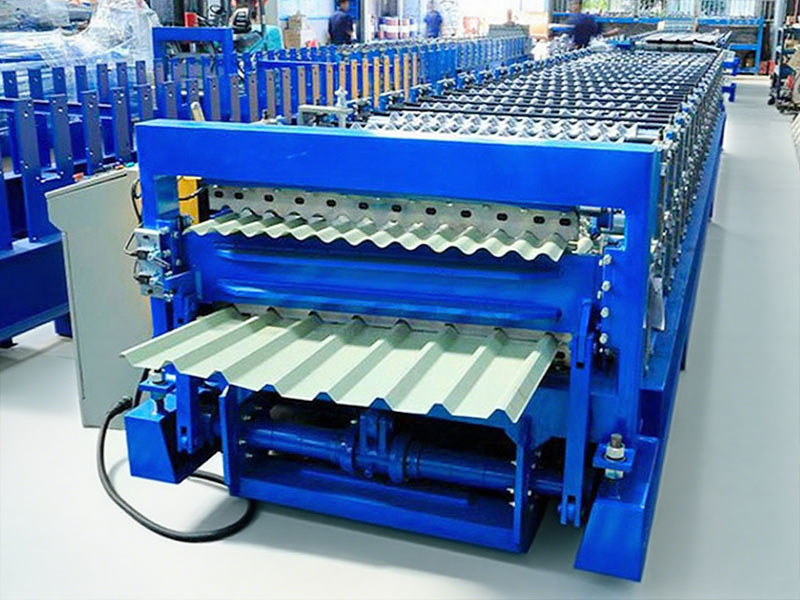
По сравнению с профилегибочной машиной для однослойных кровельных листов, двухслойная профилегибочная машина предназначена для производства двух разли...
См. Подробности
Авторское право ©Цзянъинь Хайлунский машиностроительный завод Все права защищены.
Производители станков для профилирования металла