

 English
 中文简体
 русский
 عربى
Профилегйбочная машина для верхней балки контейнера Плоский пакет
Профилегйбочная машина для изготовления верхней балки контейнера Плоский пакет специально разработана для производства кровельных конструкций контейне...
См. ПодробностиКонтент
Запрос приходит почти каждый месяц: производитель металла изготавливает тот же U-образный швеллер на листогибочном прессе, разрезая одну за другой трехметровые заготовки, пробивая два отверстия, а затем сгибая каждую деталь вручную. Объем вырос до такой степени, что линия не успевает за ней, ширина изгибов варьируется у разных операторов, а брак незаметно съедает маржу. Запрос всегда один и тот же — нам нужен тот же профиль, но быстрее, и мы хотим, чтобы отверстия и выемки уже были в нем, когда он сойдет с конвейера. Профилирование рулонов по индивидуальному заказу является прямым ответом на этот сценарий. Ряд прокатных клетей постепенно сгибает полосу рулонной стали по мере ее продвижения через машину, при этом в нужных точках выполняются штамповка, надрез и резка. Всякий раз, когда поперечное сечение вдоль детали остается постоянным и ежемесячный объем оправдывает использование инструментов, стоимость детали падает значительно ниже, чем при производстве листогибочного пресса, и стабильность размеров улучшается.
Причина проста: профилирование — это непрерывный процесс, а не последовательность дискретных операций. Каждая стойка изгибает материал на несколько градусов, полоса движется с постоянной скоростью, а готовый профиль изготавливается за один проход. Но результат во многом зависит от того, как спроектирована оснастка, как расположены сгибы и какую концепцию станка предлагает поставщик. Понимание основ профилирования рулонов по индивидуальному заказу позволяет гораздо легче задавать полезные вопросы и избегать покупки линии, которой требуются месяцы отладки, прежде чем она достигнет обещанной скорости.
Стандартный профилегибочный профиль построен на основе каталожного профиля: прогона C, прогона CZ, кровельного листа IBR, настила пола или аналогичного профиля с фиксированной геометрией. Специально изготовленная машина принимает предоставленный вами профиль, а производитель проектирует всю линию формования вокруг этого единственного поперечного сечения. Набор валков, последовательность гибки, схема штамповки и метод резки разрабатываются для одной конкретной детали.
Три вещи отличают индивидуальный проект от стандартной покупки:
Профилирование рулонами также имеет выгодную структуру затрат по сравнению с другими процессами. Все начинается с рулонного проката, а не с разрезанных листов, что снижает количество отходов; не требует подогрева, что экономит электроэнергию; а стоимость оснастки намного ниже штамповочных штампов или экструзионных инструментов. Типичный диапазон, в котором выигрывает нестандартная профилировка, находится между небольшими объемами, подходящими для гибочного пресса или фальцевальной машины, и огромными объемами, которые оправдывают экструзию или специальную линию штамповки. Эта средняя зона охватывает большинство конструктивных элементов здания, кровельные аксессуары, стойки стеллажей, каналы для установки солнечных батарей и секции контейнерных домов.
Прежде чем запросить ценовое предложение, целесообразно проверить конструкцию детали на соответствие нескольким проверенным правилам. Некоторые профили просты; у других появляются морщины, пружинение или трещины на краях, независимо от того, насколько точно изготовлена машина. Разница обычно заключается в геометрии, материале и ожидаемых допусках.
Положение каждого изгиба имеет значение. Симметричные профили легче формовать, поскольку силы формования уравновешиваются слева и справа. Если профиль асимметричен, инструмент должен компенсировать это с помощью направляющих роликов и регулируемых зазоров между роликами — обычная практика для опытного производителя, но требующая дополнительных усилий при проектировании. Не менее важен и радиус изгиба: слишком плотное формование может привести к растрескиванию покрытия или основного материала. Практическим правилом для большинства конструкционных сталей является минимальный радиус изгиба, в один-два раза превышающий толщину материала, но рекомендации поставщика материала всегда имеют приоритет.
Количество изгибов определяет количество станций прокатки. Каждая пара валков обычно делает один или два изгиба, а для сложного профиля может потребоваться от 12 до 18 станций. Большее количество станций увеличивает стоимость и занимаемую площадь, но также снижает риск деформации и пружинения. Этот компромисс должен обсуждаться при анализе проекта, а не обнаруживаться во время ввода в эксплуатацию.
Линии профилирования рулонов по индивидуальному заказу обычно обрабатывают мягкую сталь, оцинкованную сталь, алюминий, нержавеющую сталь и предварительно окрашенные материалы. Практический диапазон толщины для обсуждаемых здесь типов машин составляет примерно от 0,4 до 3,0 мм, в зависимости от профиля. Каждый материал имеет свои ограничения:
Профилирование валков — очень стабильный процесс, но это не операция прецизионного шлифования. Если покупатель просит ±0,1 мм по всей длине 6-метрового профиля, правильным ответом обычно будет дополнительная правка или механическая обработка, а не обещание из рекламного проспекта. Реалистичные ожидания от хорошо спроектированной индивидуальной линии показаны в таблице ниже.
| Измеренная функция | Общий стандартный допуск | Хорошая достижимая толерантность |
|---|---|---|
| Ширина профиля | ±1,0 мм | ±0,5 мм |
| Положение сгиба вдоль полосы | ±0,8 мм | ±0,3 мм |
| Положение отверстия или выемки | ±0,5 мм | ±0,2 мм |
| Длина обрезки | ±3,0 мм | ±1,0 мм |
| Поворот или наклон на расстоянии более 3 м. | 5,0 мм максимум | 2,0 мм максимум |
Допуск – это не простое число: он меняется в зависимости от толщины, ширины полосы, количества изгибов и положения измеряемого элемента. Спросите поставщика, как он проверил цифры на машинах, уже находящихся в производстве, и рассматривайте эти результаты, а не маркетинговые материалы, как обязательную ссылку.
Большинству нестандартных профилей для сборки требуются отверстия, прорези или выемки. В прогонах это отверстия для болтов крепления стержней; в каналах стоек солнечных батарей имеются монтажные пазы; в балках контейнерных домов они представляют собой вырезы для соединений каркаса. Выбор конструкции делается между предварительной перфорацией и последующей перфорацией. Предварительная перфорация, при которой в плоской полосе перед гибкой формируются отверстия, обычно предпочтительна, поскольку матрица проста и расстояние между отверстием и линией сгиба остается под контролем. Постоперфорация используется, когда отверстие находится на наклонной стенке профиля или когда операция изгиба может деформировать проем. Пробивной блок с сервоприводом, синхронизированный со скоростью полосы, обеспечивает точность шага отверстий по всей длине — одно из ключевых отличий правильно спроектированной специальной линии от стандартной машины с прикрученным пробивным прессом.
Как только конструкция профиля зафиксирована, внимание переключается на саму машину. Использование индивидуального профиля со скоростью от 10 до 20 м/мин не составляет труда для процесса формовки; более сложная задача — сохранять полосу плоской, совмещенными отверстиями и ровным разрезом на этой скорости.
Краткое объяснение того, как устроена профилегибочная машина и как работают ее основные компоненты, можно найти в введение оборудования , что является практической отправной точкой перед отправкой первого запроса поставщику.
Самый очевидный способ решить, имеет ли смысл создавать специальную машину, — это посмотреть на реальные приложения и понять, какие возможности должна обеспечить эта линия.
Для кровли и ограждающих конструкций проектировщику может потребоваться трапециевидный профиль с более глубоким ребром жесткости, более широкой шириной покрытия или геометрией кромок, улучшающей отвод воды. Эти требования не могут быть выполнены с помощью стандартного профиля каталога. Машина, созданная специально для высокоскоростного производства кровельных листов, запускает серийное производство индивидуального профиля, сохраняя при этом одинаковый шаг и высоту кромки.
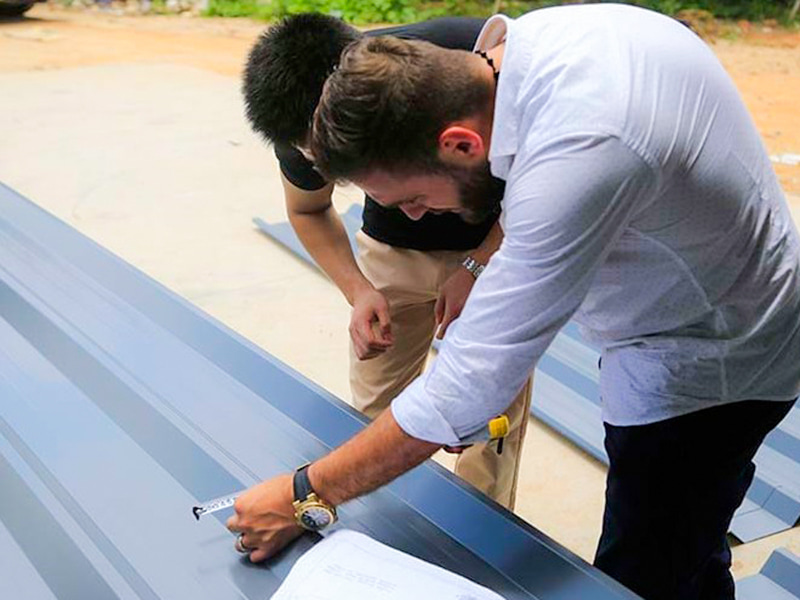 Высокоскоростная профилегибочная машина для производства кровельных листов для нестандартных профилей Эта машина обеспечивает высокоскоростное производство индивидуальных трапециевидных кровельных профилей с точным контролем шага и высоты края, подходящих для крупномасштабных проектов ограждающих зданий, требующих единообразной геометрии. Посмотреть продукт →
В логистике и сельском хозяйстве профили поддонов и стойки стеллажей часто имеют сложные рельефные отверстия, которые улучшают штабелируемость или фиксацию. Объемы настолько велики, что специальная линия с правильной схемой перфорации быстро окупается. Машина для профилирования профилей поддонов — это пример детали, которая выглядит простой, но требует тщательно синхронизированной штамповки и гибки, чтобы оставаться в пределах допуска.
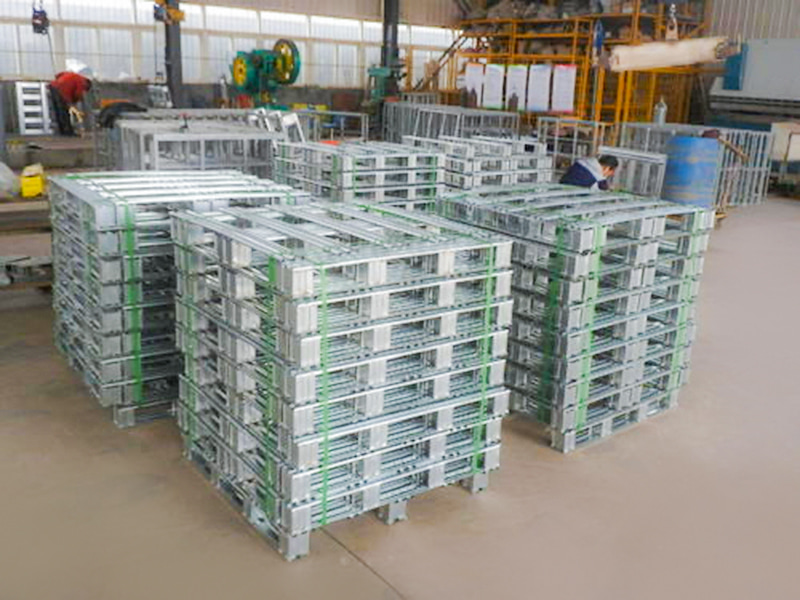 Профилегибочная машина для производства профилей поддонов с тисненой перфорацией Эта линия идеально подходит для производства профилей поддонов и стоек для стеллажей с рельефными отверстиями. Эта линия синхронизирует штамповку и гибку, обеспечивая жесткие допуски при больших объемах работ в логистике и сельском хозяйстве. Посмотреть продукт →
В сфере строительства наиболее требовательными линиями по индивидуальному заказу являются те, которые производят сейсмостойкие стеновые панели, устойчивые к сдвигу. Эти панели требуют плотного набора каналов жесткости, коробчатых секций и соединительных полос, а требования к допускам строгие, поскольку компоненты собираются в плотно прилегающих соединениях. Машины для этого применения демонстрируют высший предел того, чего может достичь технология профилирования заказных профилей: полная производственная линия, спроектированная с нуля для очень специфического конструкционного продукта.
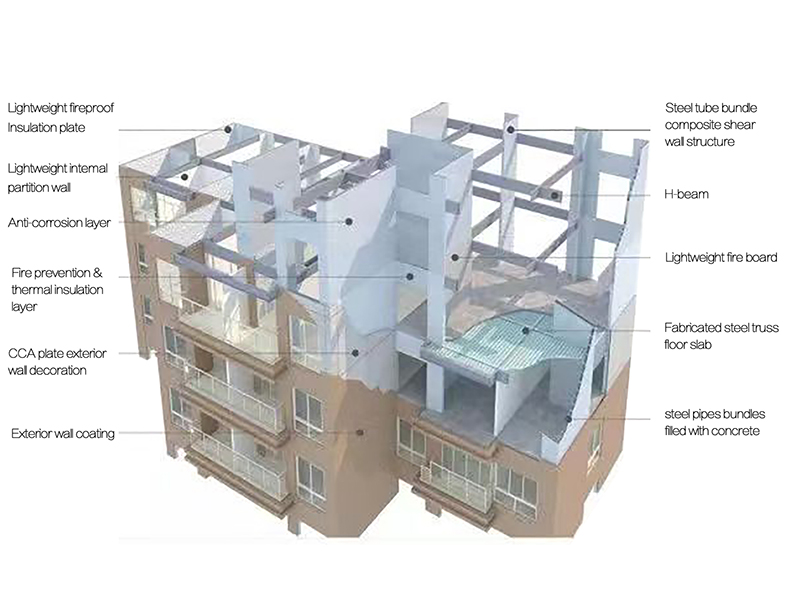 Линия по производству сейсмостойких стеновых панелей для производства структурных панелей Эта производственная линия, предназначенная для производства сейсмостойких стеновых панелей со сложными каналами жесткости и коробчатыми профилями, отвечает строгим требованиям по допускам для плотных соединений конструкций. Посмотреть продукт →
Если стандартный профиль уже достаточно близок к тому, что вам нужно, покупка специальной машины вряд ли будет самой разумной покупкой. Но для действительно разных поперечных сечений — секций каркаса контейнерного дома, специальных монтажных каналов для солнечных батарей, стеновых панелей с предварительно пробитыми отверстиями — ценность индивидуальной линии заключается в том, что деталь поставляется готовой к сборке, без вторичного сверления, без узкого места в листогибочном прессе и без отходов из неправильно расположенных отверстий.
Разрыв между изготовленной на заказ машиной, которая работает с первого дня, и машиной, требующей месяцев отладки, обычно заключается в инженерных возможностях изготовителя и его готовности зафиксировать обязательства в письменной форме. При сравнении предложений обратите внимание на следующие моменты.
Ответственный поставщик запрашивает окончательный чертеж детали, характеристики рулона, производительность, пределы допусков и доступную площадь, прежде чем выставлять ценовое предложение. Разговор о продажах, в котором игнорируются эти детали, является предупреждающим знаком: машина будет поставлена с типовой компоновкой, а недостающие инженерные решения будут решены на вашем предприятии, а не на заводе.
Валковая оснастка требует точной механической обработки, шлифования и закалки. Производитель, располагающий собственными мощностями по механической обработке, может исправить конструкцию прохода и повторно протестировать инструмент перед поставкой, что сокращает период ввода в эксплуатацию. Спросите, какие части машины производятся собственными силами, а какие приобретаются отдельно у сторонних поставщиков.
Перед отправкой при пробном запуске вашего профиля необходимо измерить профили от начала, середины и конца рулона. Проверьте расположение отверстий, длину обрезки, а также изгиб или изгиб профиля. Отчет об испытаниях с реальными цифрами гораздо более ценен, чем брошюра о машине с оптимистичными диаграммами возможностей. Для более глубокого изучения допусков и выбора станка см. статья о профилировании прецизионных полос на заказ представляет собой полезный практический справочник.
Выбор машины зависит от конкретных валков и инструментов. Убедитесь, что поставщик предоставляет инструкции по техническому обслуживанию, список запасных частей и источник новых валков в случае изменения вашего профиля или износа оснастки. Послепродажная документация также должна охватывать гидравлические системы и системы управления.
Профилирование рулонов по индивидуальному заказу не является элементом каталога; это инженерный проект, объединяющий профиль, материал, производительность и набор требований к допускам в одну интегрированную линию. Машина — это последний шаг, а не первый. Поставщик, который начинает с честного анализа конструкции, а не с прайс-листа, с наибольшей вероятностью поставит линию, производящую нарисованный вами профиль, с необходимой вам скоростью и по цене за деталь, которая оправдает все инвестиции.
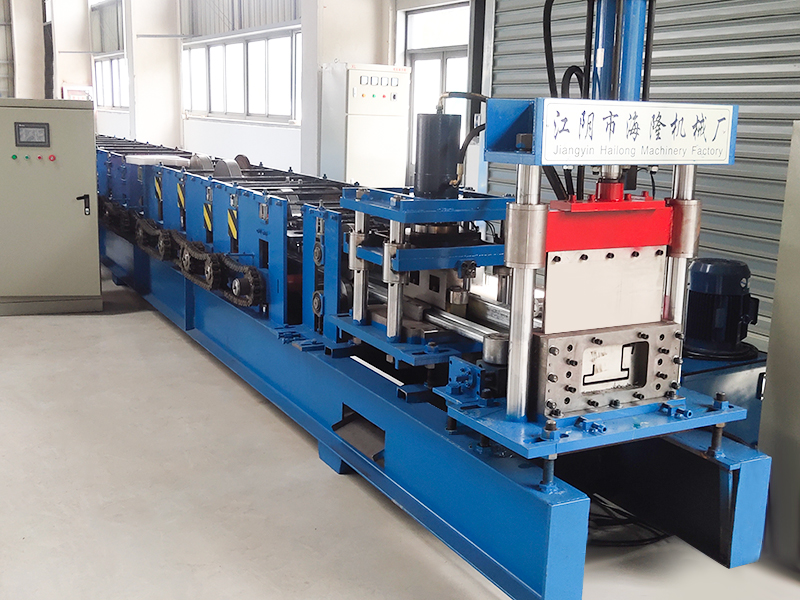
Профилегйбочная машина для изготовления верхней балки контейнера Плоский пакет специально разработана для производства кровельных конструкций контейне...
См. Подробности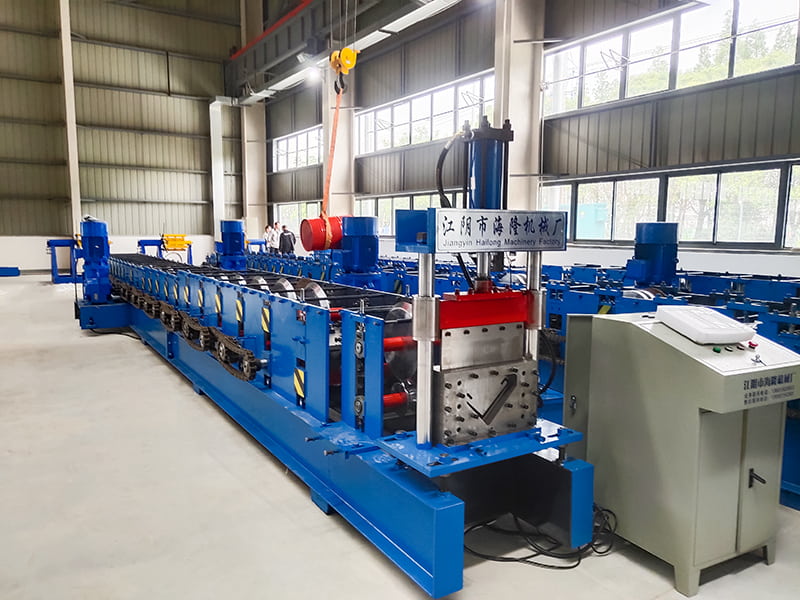
Профилегибочная машина для производства колонн для контейнерных домов Плоский пакет представляет собой автоматизированную производственную линию холод...
См. Подробности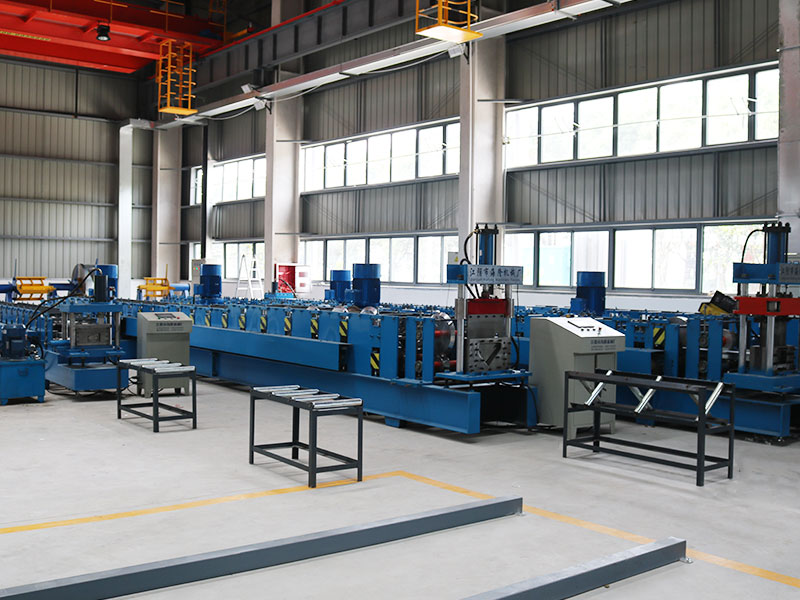
Съемный контейнерный дом относится к специальному контейнеру или модульному строительному блоку. Его можно быстро собирать, разбирать, складывать или ...
См. Подробности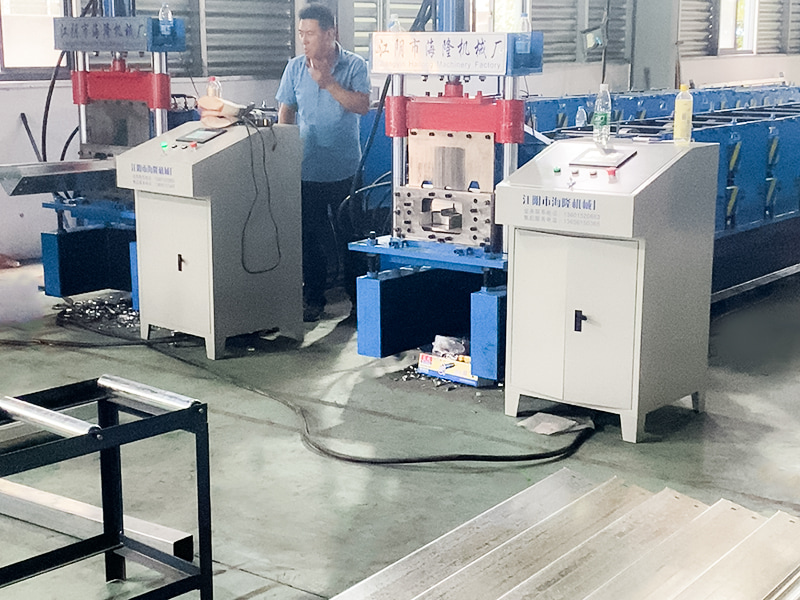
Съемная балка контейнерного дома является основным несущим конструктивным элементом съемного контейнерного дома (модульный дом контейнерного типа, ящи...
См. Подробности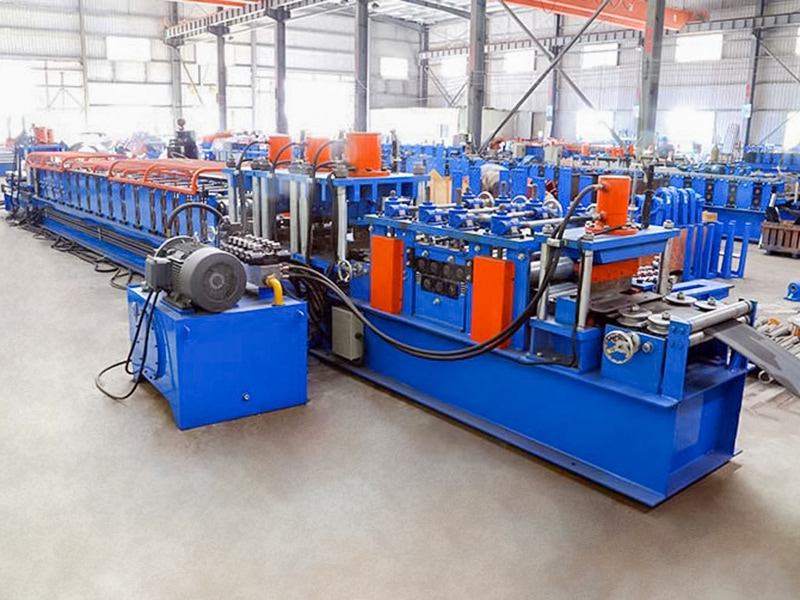
Полностью автоматическая профилегибочная машина для С-образных прогонов типа 80-300 представляет собой высокопроизводительное автоматизированное произ...
См. Подробности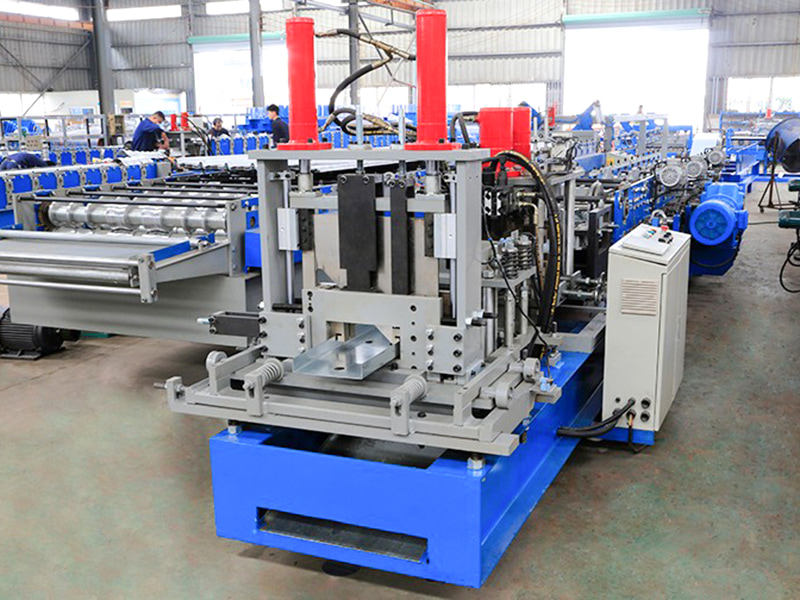
Профилегибочная машина для изготовления прогонов типа C/U 80-300 представляет собой автоматизированное оборудование, специально разработанное для непр...
См. Подробности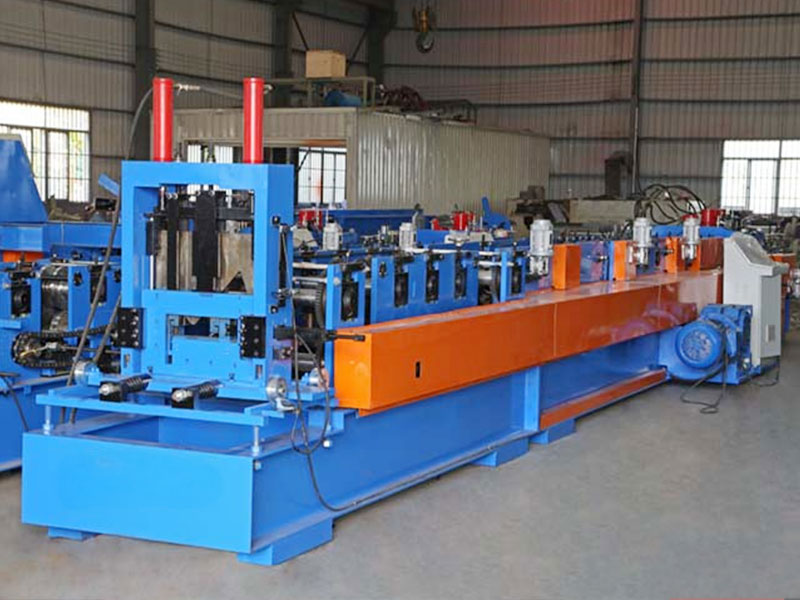
Профилегибочная машина для производства прогонов CZ — это высокоавтоматизированное промышленное оборудование, специально разработанное для эффективног...
См. Подробности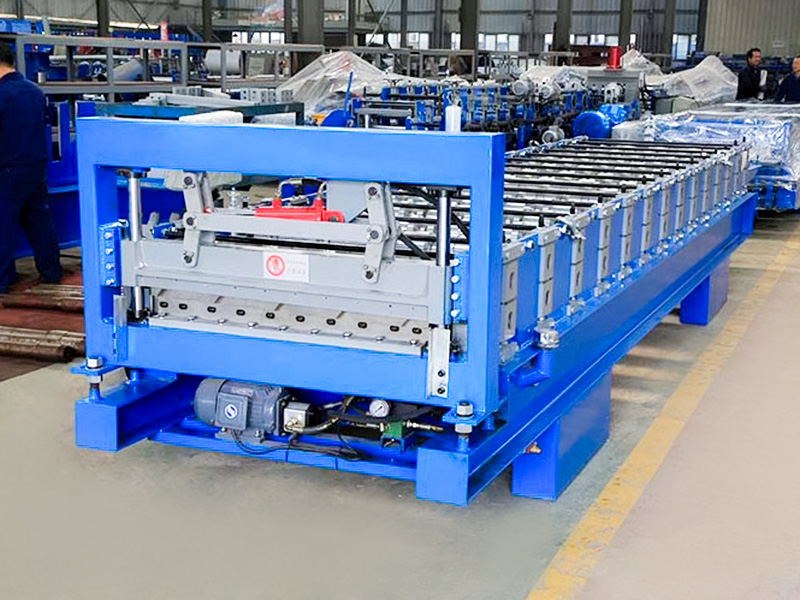
Профилегибочная машина 686 IBR — это оборудование для обработки листового металла, специально разработанное для непрерывного производства кровельных/с...
См. Подробности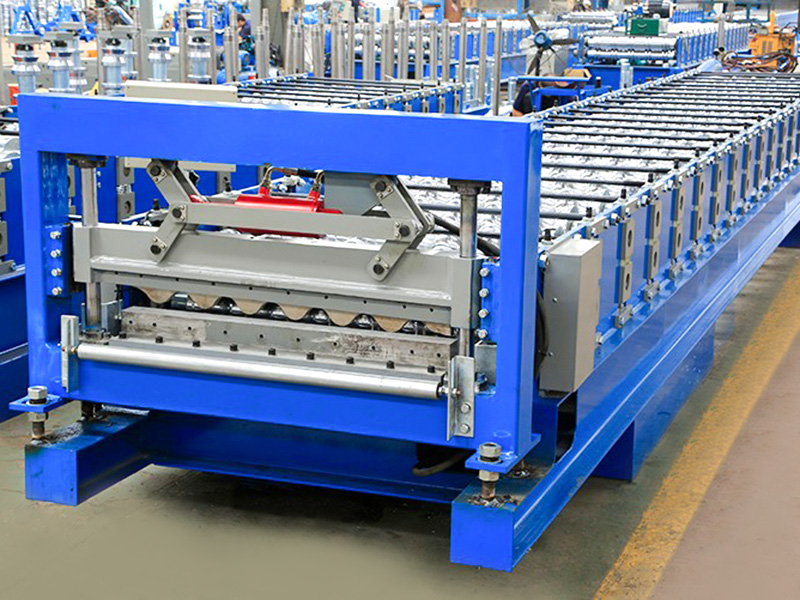
Гофрированный лист YX36.5-780 с умеренной высотой гофры и эффективной шириной обеспечивает превосходный баланс между прочностью, экономичностью и прос...
См. Подробности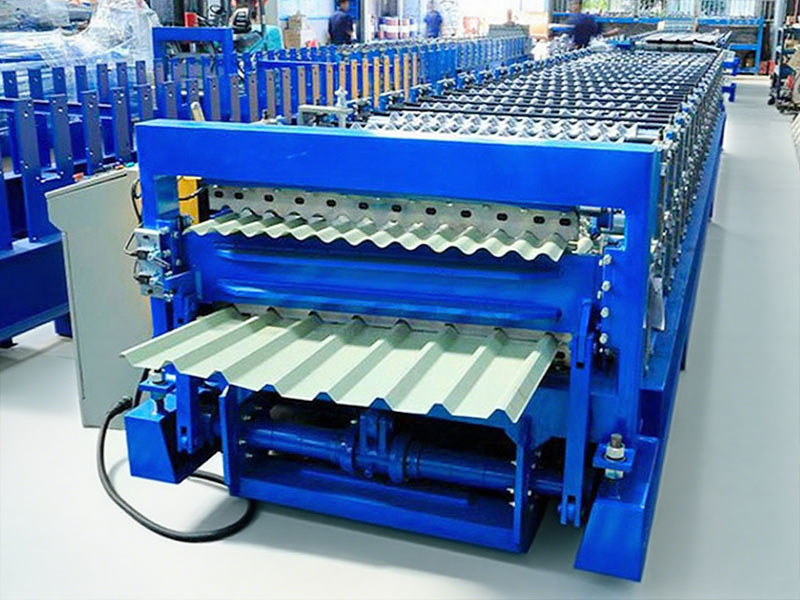
По сравнению с профилегибочной машиной для однослойных кровельных листов, двухслойная профилегибочная машина предназначена для производства двух разли...
См. Подробности
Авторское право ©Цзянъинь Хайлунский машиностроительный завод Все права защищены.
Производители станков для профилирования металла