

 English
 中文简体
 русский
 عربى
Профилегйбочная машина для верхней балки контейнера Плоский пакет
Профилегйбочная машина для изготовления верхней балки контейнера Плоский пакет специально разработана для производства кровельных конструкций контейне...
См. ПодробностиКонтент
Запустите только что изготовленный рулон прямо в формовочную машину, и проблемы появятся уже на первых сотнях метров полосы: заготовки прогибаются после резки, края рябятся, а готовые профили никогда не сидят ровно в сборке. Обработка катушек существует для того, чтобы предотвратить именно это. Это группа операций — размотка, правка, выпрямление, продольная резка и резка по длине — которая превращает намотанную основную катушку в плоский, прямой материал правильного размера, с которым действительно может работать производственная линия. Если все сделано плохо, это ограничивает качество всего, что происходит дальше; сделано хорошо, делает формовку и резку предсказуемыми. В этом руководстве объясняется, что делает каждая операция, почему намотанная сталь вообще подвергается нагрузкам и что следует проверить, прежде чем покупать оборудование для этой работы.
Заводы поставляют полосу в рулонах — обычно толщиной от 0,3 до 25 мм и шириной от 600 до 2000 мм, намотанную в рулоны весом от нескольких тонн до более 30, поскольку намотка в рулоны — это самый дешевый способ обработки и транспортировки длинномерного материала. Однако вашим машинам редко нужна изогнутая, напряженная полоса неправильной ширины.
Обработка катушек закрывает этот пробел с помощью четырех операций, часто выполняемых в виде одной линии:
Некоторым растениям нужны все четыре; другие - только один или два, в зависимости от того, чего требует следующая машина.
Обмотка является основной причиной. Когда полоса наматывается под натяжением, внешняя сторона изгиба растягивается, а внутренняя сжимается. Эти напряжения остаются в материале после того, как он остынет и покинет мельницу. Размотайте катушку, и полоска попытается вернуться к своей намотанной форме (тенденция, называемая набором катушки), и отказывается лежать ровно сама по себе.
Более прочные стали усугубляют ситуацию. Чем выше предел текучести, тем больше силы требуется для выравнивания полосы и тем больше она пружинит после каждого изгиба, поэтому для выравнивания высокопрочного материала требуются более тяжелые валки и более глубокий перегиб.
Каждый видимый симптом указывает на конкретный недостающий шаг:
Правильная машина удаляет их, пропуская полосу через расположенные в шахматном порядке валки малого диаметра, которые поочередно изгибают ее вверх и вниз. Каждый изгиб выталкивает часть материала за предел текучести, перераспределяя внутреннее напряжение до тех пор, пока полоса не выйдет плоской и не останется плоской.
Разматывание looks like a spinning mandrel, but it sets the stability of everything after it. A proper uncoiler holds the coil on an expanding mandrel — 508 mm and 610 mm bores are the industry standards — applies controlled back-tension, and feeds strip at a speed the rest of the line can match. Heavier lines add a coil car for loading, a hold-down arm and peeler to stop the coil from whipping open, and an edge guide to keep the strip centered. Hydraulic mandrel expansion is standard on coils above roughly five tons because it grips the coil bore without deforming it.
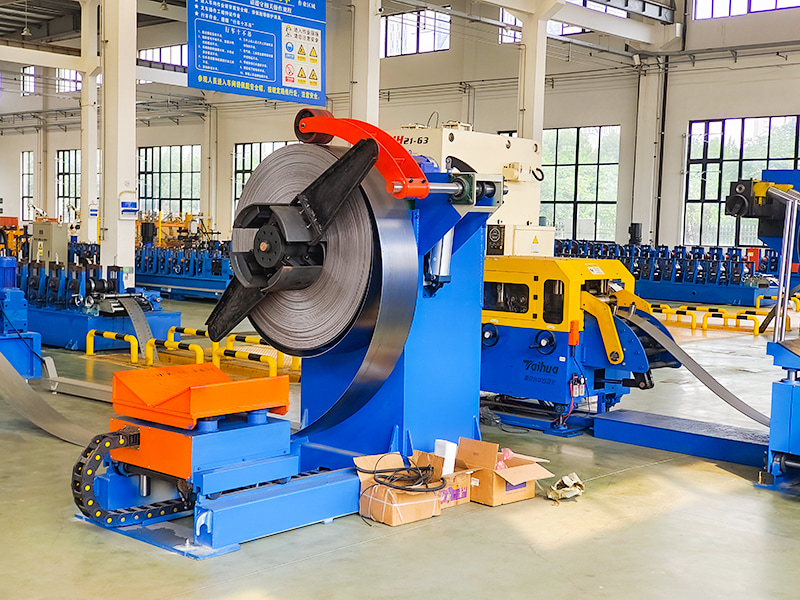 Гидравлический разматыватель стальных рулонов для технологических линий Размещенный после обсуждения размеров оправки и обратного натяжения, этот разматыватель использует гидравлическую разжимную бобину, прижимной рычаг и тормозную систему для надежного удержания рулонов и подачи полосы при контролируемом натяжении. Посмотреть продукт →
Правильное оборудование в большей степени определяется диапазоном материалов. Решающими переменными являются диаметр рулона, количество рулонов и расстояние между валками. Для тонкого материала толщиной менее 2 мм требуется большее количество рулонов малого диаметра — прецизионные правильные станки обычно имеют от 17 до 21 или более валков, — в то время как толстый лист требует меньшего количества рулонов большего диаметра для создания достаточной изгибающей силы. Растягивание одной машины на все, от тонкого листа до конструкционной пластины, приводит к ухудшению плоскостности на обоих концах, поэтому покупатели должны честно определить их реальную толщину и разброс прочности перед заказом.
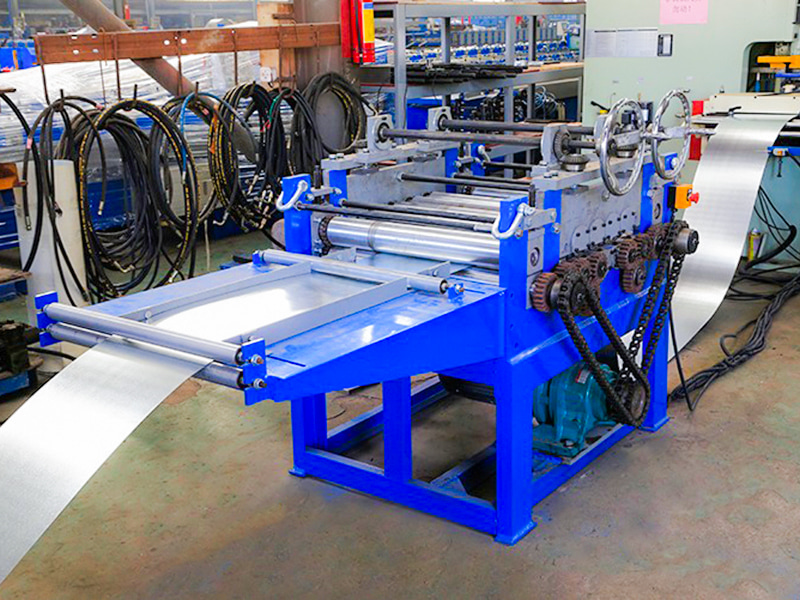 Многовалковая правильная машина для рулонной стали для плоской полосы Следуя рекомендациям по количеству и расстоянию между рулонами для разных диапазонов толщины, этот правильный станок использует расположенные в шахматном порядке верхние и нижние правильные валки с регулируемым зазором для снятия комплекта рулонов и подачи плоского материала. Посмотреть продукт →
резка runs the strip between paired rotary knives — circular blades on arbors above and below, with spacers fixing the widths — to split one master coil into several narrower ones. Cut quality depends on knife sharpness, clearance, and overlap; burrs along the slit edge are the usual sign that one of the three has drifted. Slit mults are either recoiled for storage or fed directly into the next process.
Для резки по длине берется выровненная полоса и разрезается на листы или заготовки. На линиях используются либо летучие ножницы, которые разрезают полосу, пока она продолжает двигаться, либо ножницы «старт-стоп», которые останавливают полосу при каждом разрезе. Летучие ножницы позволяют работать на более высоких скоростях и более точно контролировать длину — современные линии обычно поддерживают длину в пределах от ±0,5 мм до ±1 мм в зависимости от толщины. Для мастерских, работающих с более легкими материалами в скромных объемах, комбинированная линия правки и резки, которая разматывает, выравнивает и режет в одном компактном блоке, часто является более экономичным решением, чем отдельные тяжелые машины.
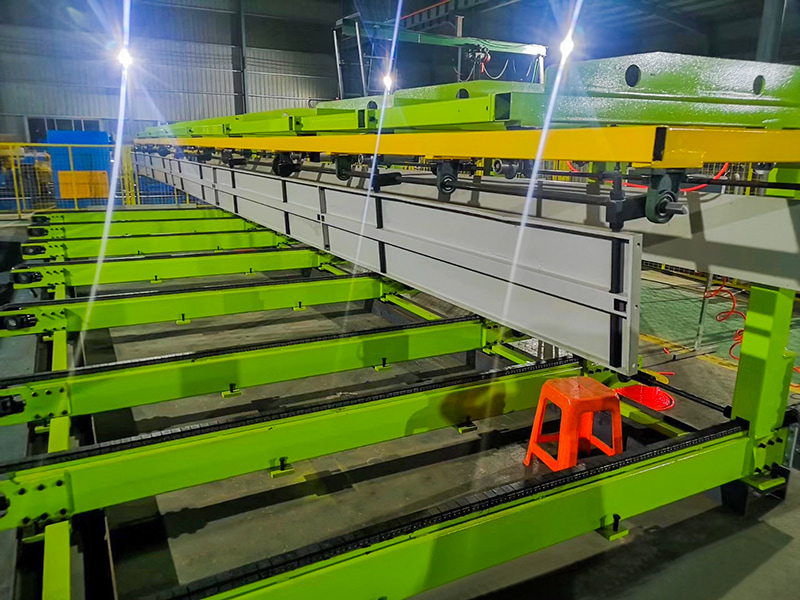 Линия резки рулонной стали с функцией резки Эта линия, расположенная после летучих ножниц и ножниц «старт-стоп», разматывает, выравнивает и режет полосу на листы, предлагая компактный вариант для мастерских, работающих с материалами меньшей толщины. Посмотреть продукт →
| Операция | Что он делает | Типичный результат | Где это подходит |
|---|---|---|---|
| Разматывание | Платит за снятие катушки при контролируемом натяжении и скорости. | Непрерывная подача полосы | Точка входа каждой спиральной линии |
| Выравнивание | Поочередно сгибает полосу для снятия напряжений и кривизны. | Плоская, прямая полоса | Перед формовкой, резкой или сваркой |
| резка | Разрезает широкий рулон на более узкие отрезки с помощью вращающихся ножей. | Несколько узких катушек | Когда следующему процессу требуется ширина, которую главная катушка не может предоставить. |
| Отрезка по длине | Ножницы режут плоские полосы заданной длины | Листы или отдельные заготовки | Когда дальнейшая работа требует отдельных листов |
Для тех, кто покупает формовочное оборудование, обработка рулонов не является отдельной темой — это начало одной линии. Типичная линия профилирования рулонов проходит от разматывателя через правильную машину к формовочным станциям и выходит через обрезку. Плоскостность и стабильность подачи на входе определяют допуск профиля на выходе: полоса, которая блуждает или изгибается, приведет к скручиванию, волнистости на краях и непостоянной длине, независимо от того, насколько точно были нарезаны рулоны. Именно поэтому разматыватель, правильная машина и формовочная машина должны быть согласованы по скорости и рассчитаны на тот же диапазон материалов, что и одна система. Если вы новичок в этом классе оборудования, это поможет сначала понять, что делает машина для холодной прокатки, а затем вернуться назад, чтобы определить производительность размотки и правки, которая действительно необходима вашему материалу.
Прежде чем сравнивать предложения, запишите следующее, поскольку каждая позиция меняет спецификацию машины:
Поставщик, который запрашивает характеристики вашей катушки перед выставлением цены, выполняет свою работу должным образом; тот, кто цитирует только каталожный номер, догадывается.
Оборудование механически простое, но изнашивается в предсказуемых местах. Правильные валки теряют состояние поверхности и собирают въевшуюся окалину; ножи для продольной резки тупятся и начинают заедать края; Гидравлическая система, которая приводит в действие расширение оправки, прижимы и ножницы, требует проверки масла, фильтров и уплотнений по фиксированному графику. Выравнивание заслуживает особого внимания, потому что выравниватель, установленный даже немного не перпендикулярно разматывателю, снова приведет к развалу, независимо от того, насколько хорошо он выравнивается. Рассматривайте разматыватель, правильную машину и ножницы как одну систему и объединяйте их техническое обслуживание с той же процедурой технического обслуживания профилегибочной машины, которую вы применяете к первой: линия надежна настолько, насколько надежна ее станция, которая наименее обслуживается.
Обработка рулонов редко привлекает такое внимание, как формовочное оборудование, однако от нее зависит, сможет ли вообще работать остальная часть линии. Укажите размотку, правку и резку в соответствии с реальным диапазоном материалов, настаивайте на том, чтобы компоненты соответствовали скорости, и обслуживайте их с той же дисциплиной, что и предыдущие. Полоса, поступающая в вашу машину, будет плоским, ненапряженным материалом, на основе которого были разработаны ваши профили.
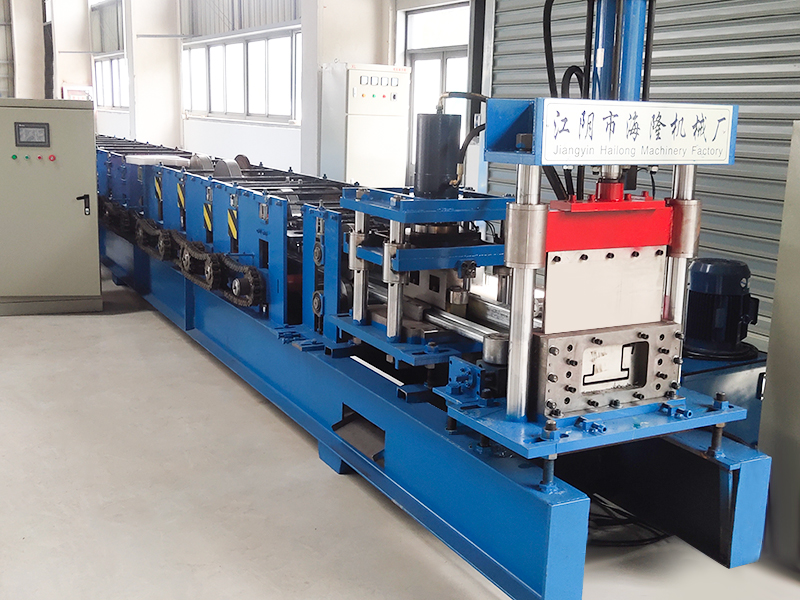
Профилегйбочная машина для изготовления верхней балки контейнера Плоский пакет специально разработана для производства кровельных конструкций контейне...
См. Подробности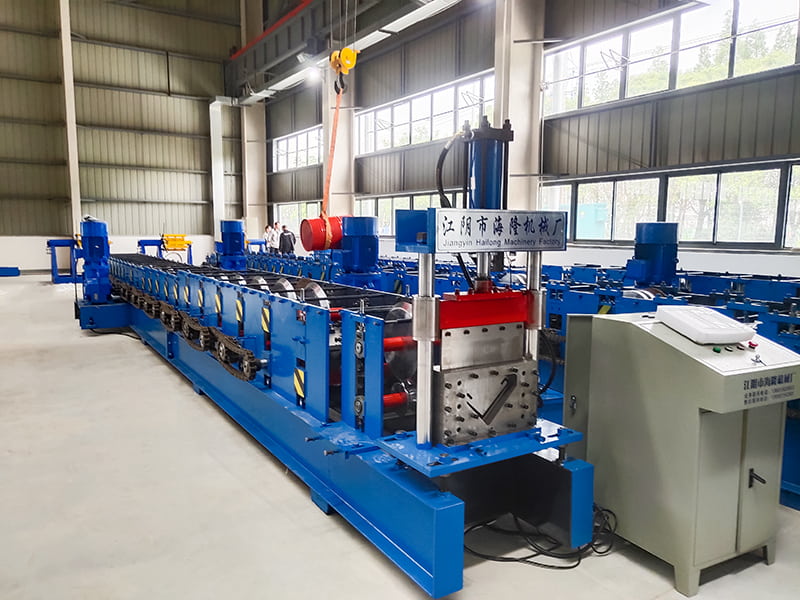
Профилегибочная машина для производства колонн для контейнерных домов Плоский пакет представляет собой автоматизированную производственную линию холод...
См. Подробности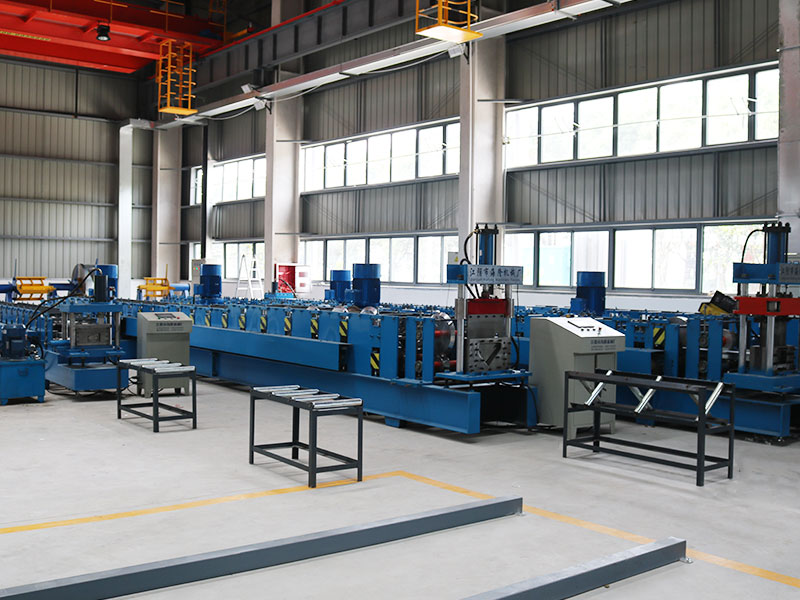
Съемный контейнерный дом относится к специальному контейнеру или модульному строительному блоку. Его можно быстро собирать, разбирать, складывать или ...
См. Подробности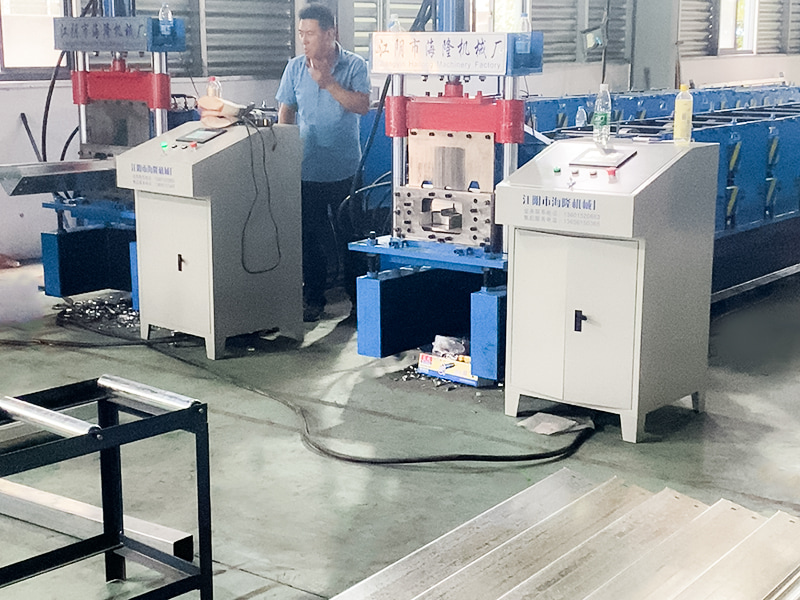
Съемная балка контейнерного дома является основным несущим конструктивным элементом съемного контейнерного дома (модульный дом контейнерного типа, ящи...
См. Подробности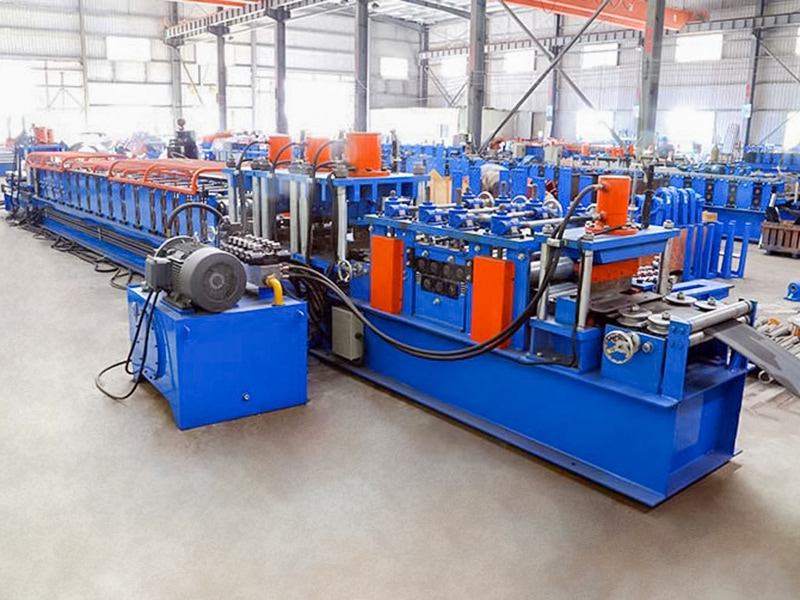
Полностью автоматическая профилегибочная машина для С-образных прогонов типа 80-300 представляет собой высокопроизводительное автоматизированное произ...
См. Подробности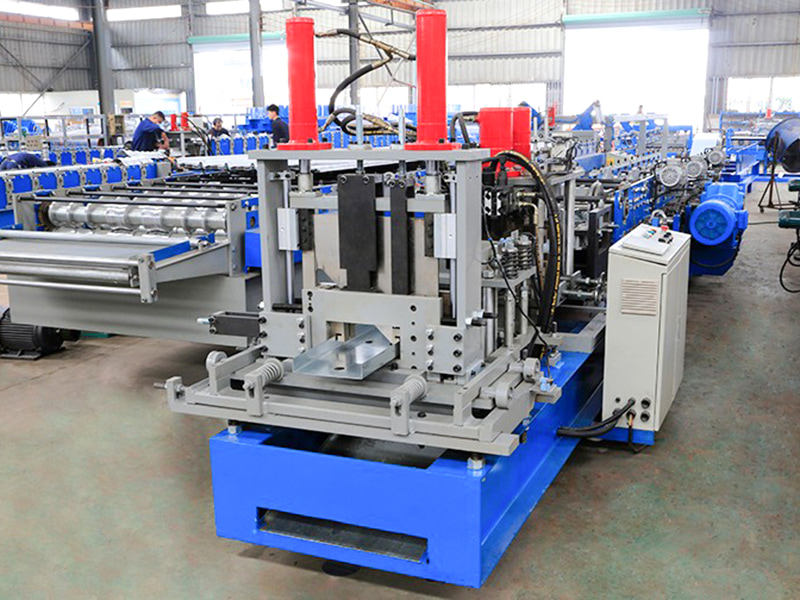
Профилегибочная машина для изготовления прогонов типа C/U 80-300 представляет собой автоматизированное оборудование, специально разработанное для непр...
См. Подробности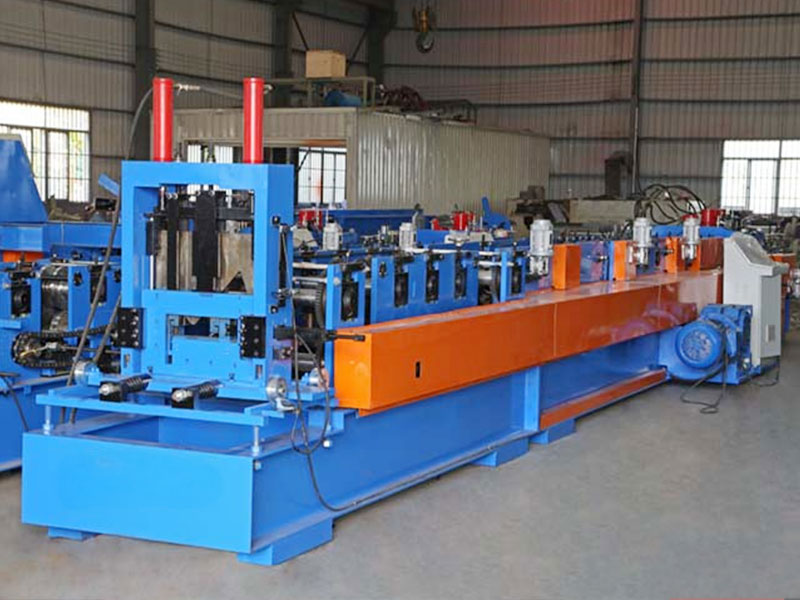
Профилегибочная машина для производства прогонов CZ — это высокоавтоматизированное промышленное оборудование, специально разработанное для эффективног...
См. Подробности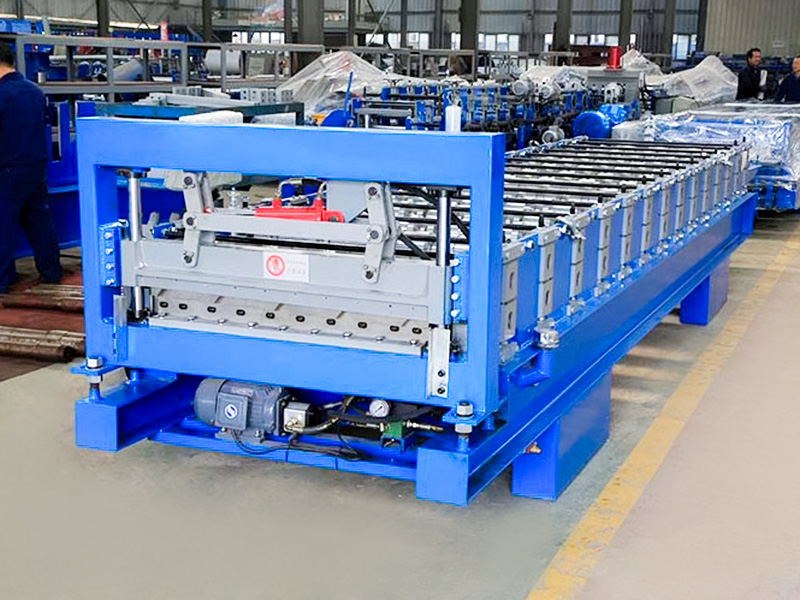
Профилегибочная машина 686 IBR — это оборудование для обработки листового металла, специально разработанное для непрерывного производства кровельных/с...
См. Подробности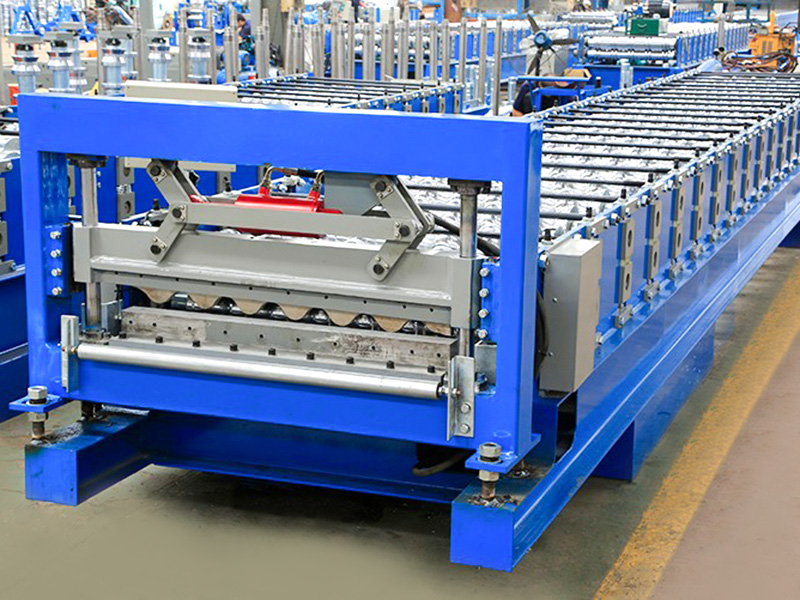
Гофрированный лист YX36.5-780 с умеренной высотой гофры и эффективной шириной обеспечивает превосходный баланс между прочностью, экономичностью и прос...
См. Подробности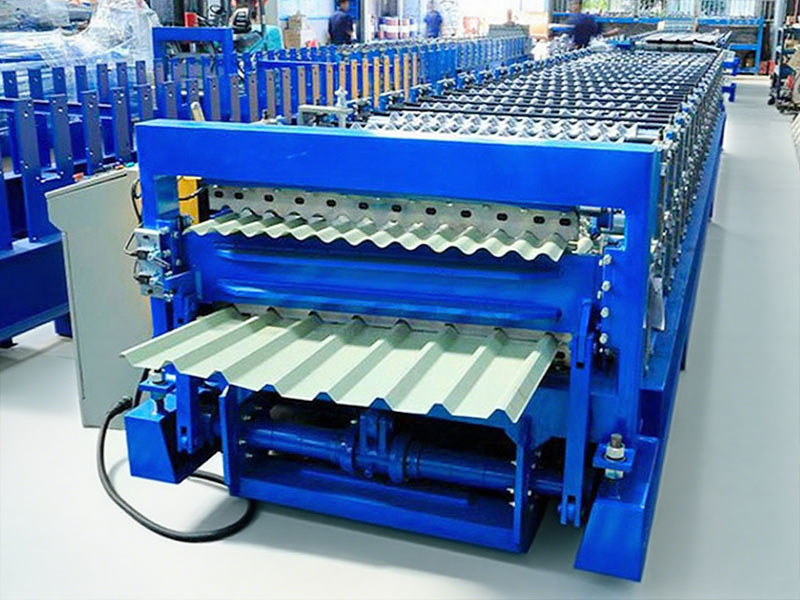
По сравнению с профилегибочной машиной для однослойных кровельных листов, двухслойная профилегибочная машина предназначена для производства двух разли...
См. Подробности
Авторское право ©Цзянъинь Хайлунский машиностроительный завод Все права защищены.
Производители станков для профилирования металла