

 English
 中文简体
 русский
 عربى
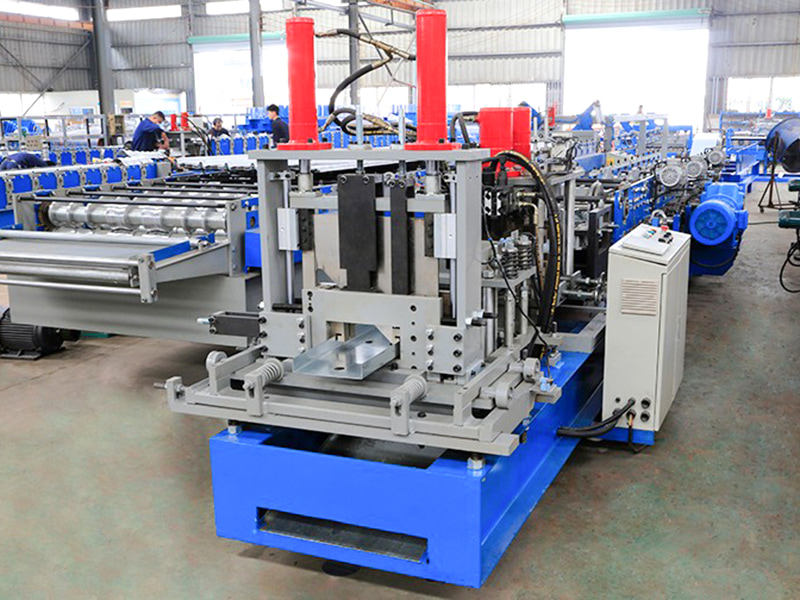
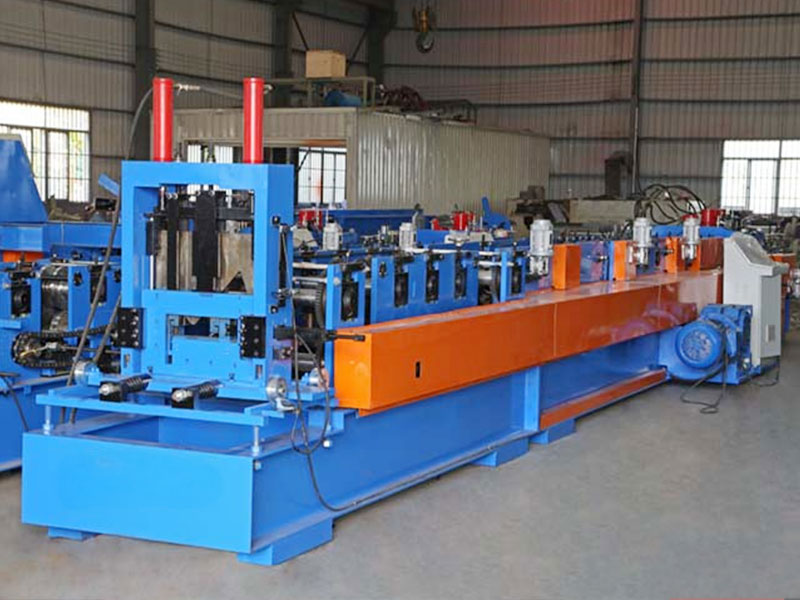
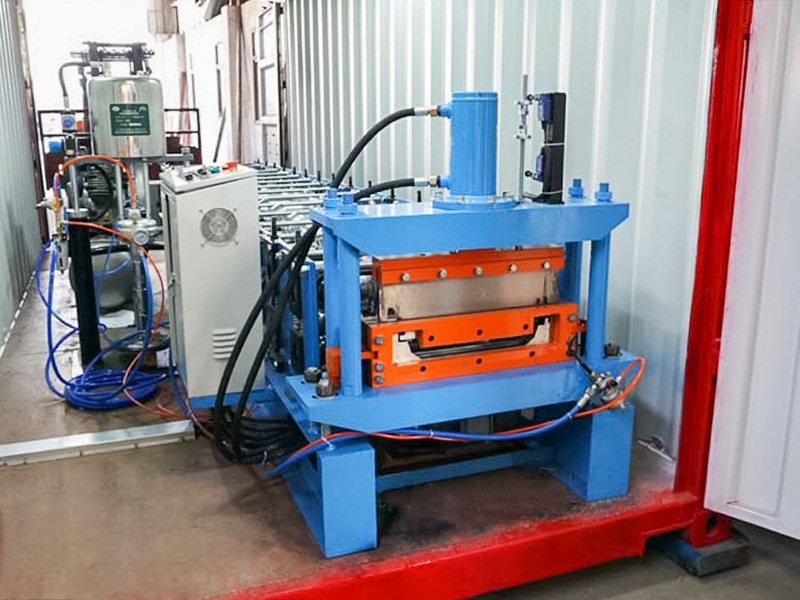
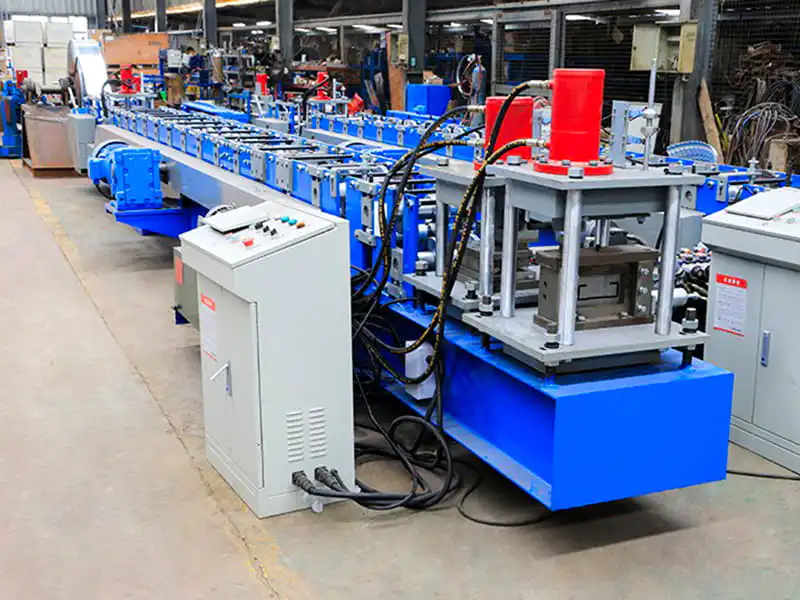
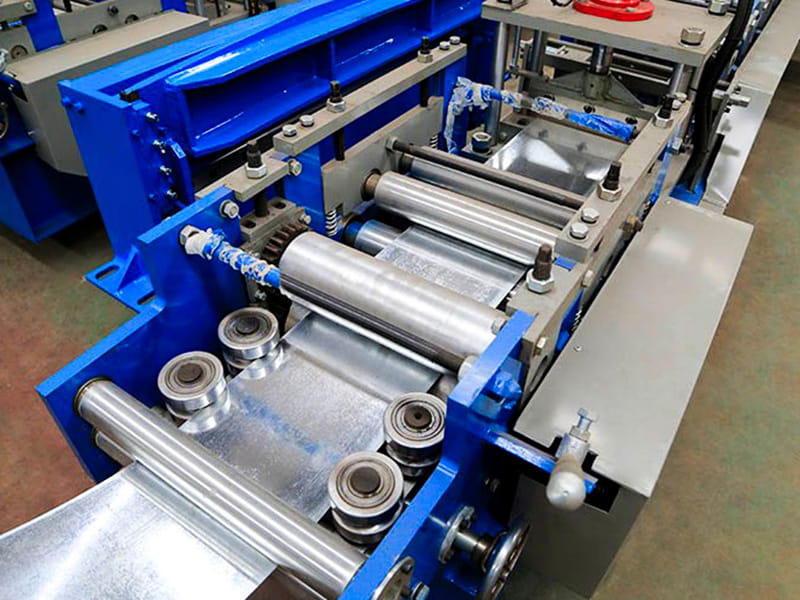
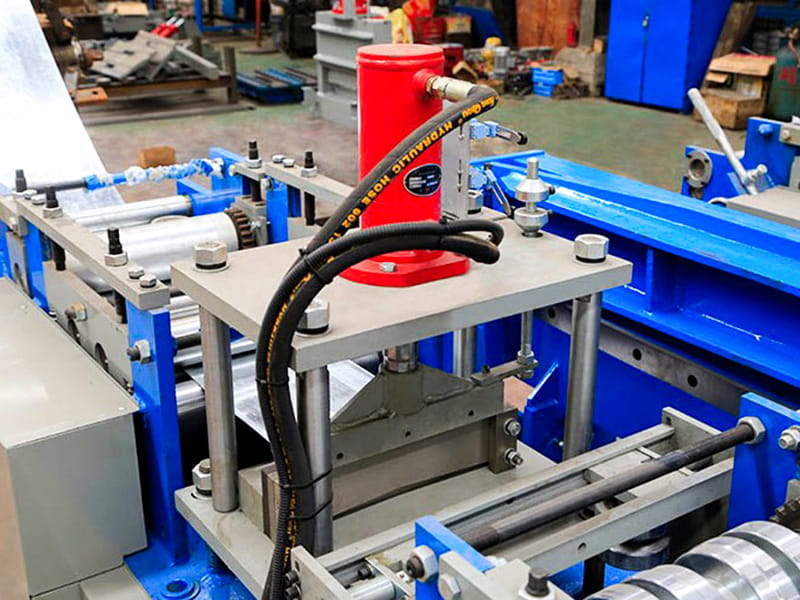
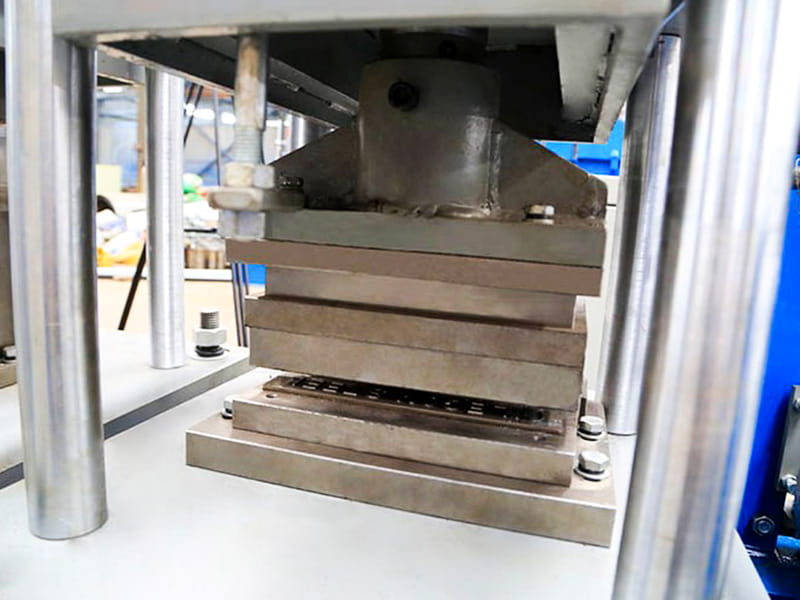
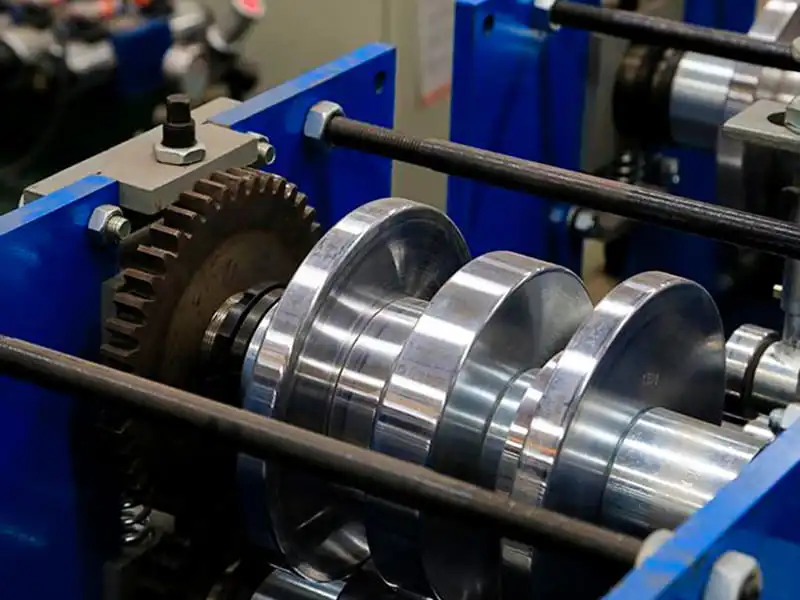
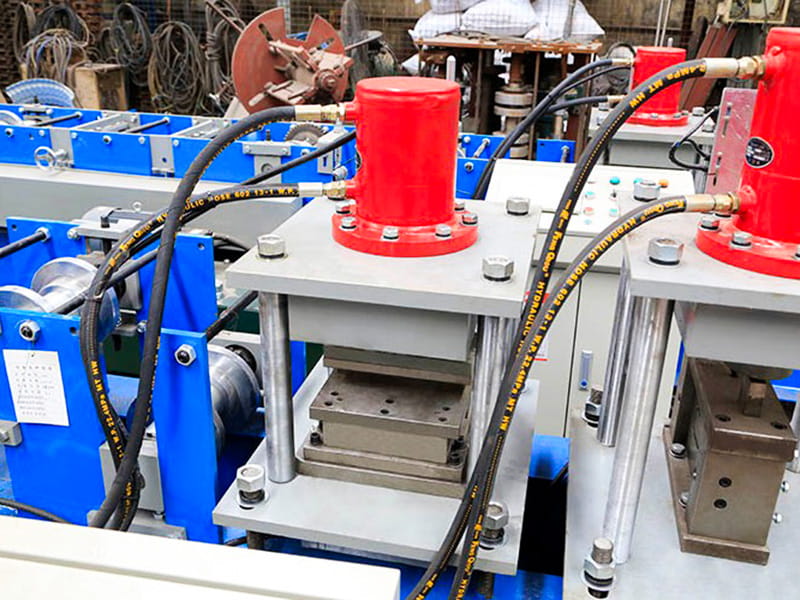
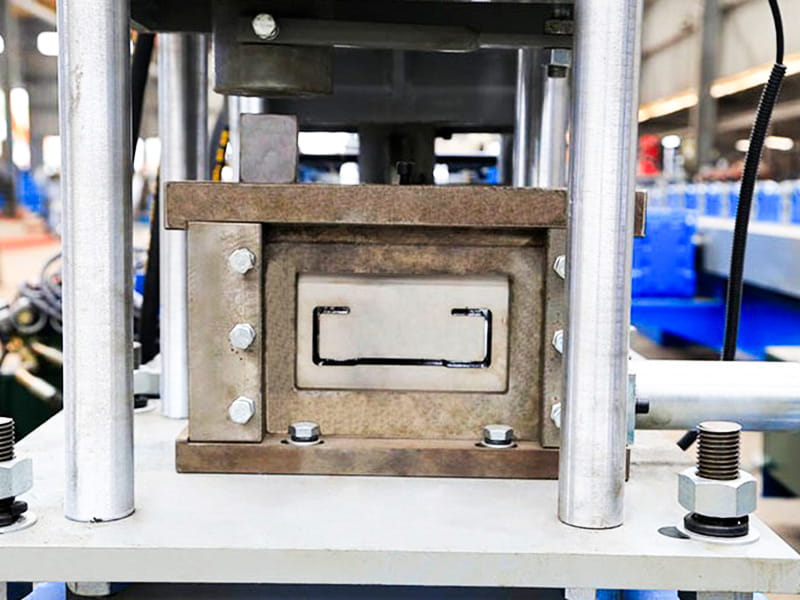
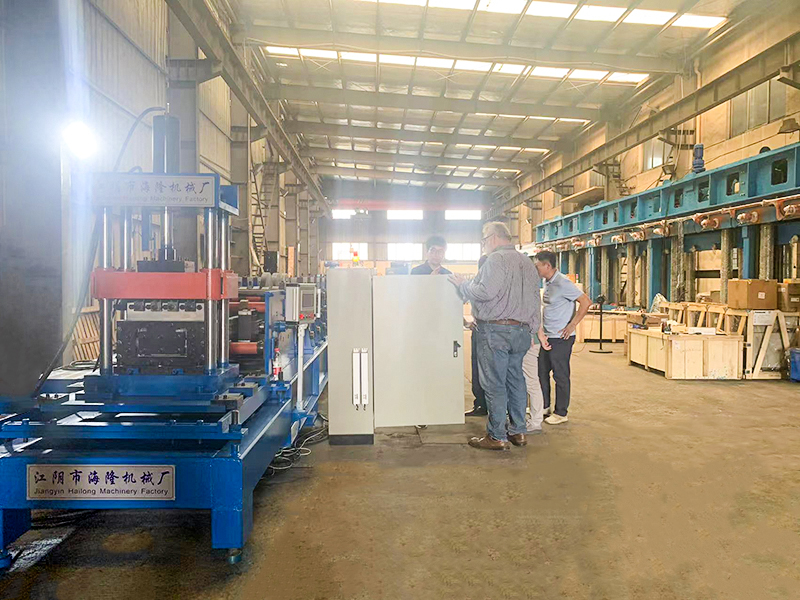
Профилегибочная машина для производства профилей C-образного профиля является основным специализированным оборудованием при производстве систем ограждающих конструкций зданий из стальных конструкций. Используя рулоны оцинкованной или черной стальной полосы в качестве сырья, машина применяет непрерывный процесс профилирования при температуре окружающей среды, чтобы постепенно придать металлическому рулону форму С-образных стальных прогонов, соответствующих национальным стандартам. Являясь основным производственным оборудованием для структурных компонентов, используемых на заводах по производству стальных каркасов, логистических складах и большепролетных зданиях, оно отличается высокой автоматизацией, точностью и эффективностью, служа основой для стандартизированного крупномасштабного производства на предприятиях по производству легких стальных конструкций.
Цзянъинь Хайлунский машиностроительный завод is Полностью автоматическая машина для производства рулонов прогонов типа C47-147 Поставщик в Китае. Имея за плечами более 1200 клиентов, мы предоставляем оборудование для профилирования металла на заказ для самых разных отраслей промышленности, поставлять Полностью автоматическая машина для производства рулонов прогонов типа C47-147 для продажи.
1. Состав оборудования
Производственная линия использует автоматизированное комплексное управление и состоит из следующих основных агрегатов:
1). Разматыватель: поддерживает и отпускает стальную катушку; оснащен тормозным/амортизирующим устройством, предотвращающим распутывание ленты.
2). Направляющий и выравнивающий блок: корректирует поперечное коробление стальной полосы, обеспечивая ровность и прямолинейность материала перед входом в секцию формования.
3). Сервоприводная система подачи и предварительной перфорации. Приводимая в действие серводвигателем, эта система точно пробивает установочные отверстия (овальные или круглые) через заданные интервалы на полотне плоской стальной полосы.
4). Основной блок профилирования: состоит из арочных клетей, трансмиссионного редуктора и нескольких ступеней (обычно 12–18 проходов) прогрессивных формовочных роликов. Ролики обычно изготавливаются из подшипниковой стали GCr15 или стали с высоким содержанием хрома и подвергаются закалке для обеспечения износостойкости при длительной эксплуатации.
5). Блок штамповки и резки: использует гидравлические или механические ножницы для обрезки профиля до необходимой длины во время его движения; Срез получается гладкий и без заусенцев, что исключает необходимость вторичной распиловки.
6). Система управления ПЛК: оснащена сенсорным экраном HMI (человеко-машинный интерфейс), объединяющим такие функции, как настройка длины, регулировка частоты штамповки, самодиагностика неисправностей и подсчет продукции.
2. Стандартный процесс:
Размотка → Подача и выравнивание → Сервоперфорация → Многоэтапное формование рулонов → Пробивка и резка фиксированной длины → Выгрузка готовой продукции
3. Технические параметры
| Товар | Параметр | Примечания |
| Рамка | 40# Национальный стандарт I-сталь | Интегрированная сварная конструкция |
| Материал ролика | Кр12Мо1В1 | Закалка в вакууме |
| Главный вал | φ90, 40Кр | Закалённый и отпущенный |
| Формирование стендов | 20 | |
| Мощность главного двигателя | 25 кВт, переменная частота | |
| Редуктор главного привода | К107 | |
| Тип трансмиссии | Двухрядный цепной привод диаметром 1,2 дюйма | |
| Метод резки | Гидравлическая резка | Двигатель гидравлической станции: 11 кВт |
| Метод штамповки | Гидравлическая штамповка | |
| Разматыватель | 5Т, тележка для кормления | Двигатель гидравлической станции: 2,2 кВт |
| Электрическая система управления | ООО «Сименс и Шнайдер» | |
| Гидравлическая система | Пекин Хуаде | |
| Общая длина производственной линии | Прибл. 25 м | |
| Вес основного блока | Прибл. 12 тонн | |
| Толщина сырья | 3,0 мм | Q235 оцинкованная катушка |
| Ширина сырья | 175 мм‑480 мм | |
| Скорость производства | 25‑30 м/мин |