

 English
 中文简体
 русский
 عربى
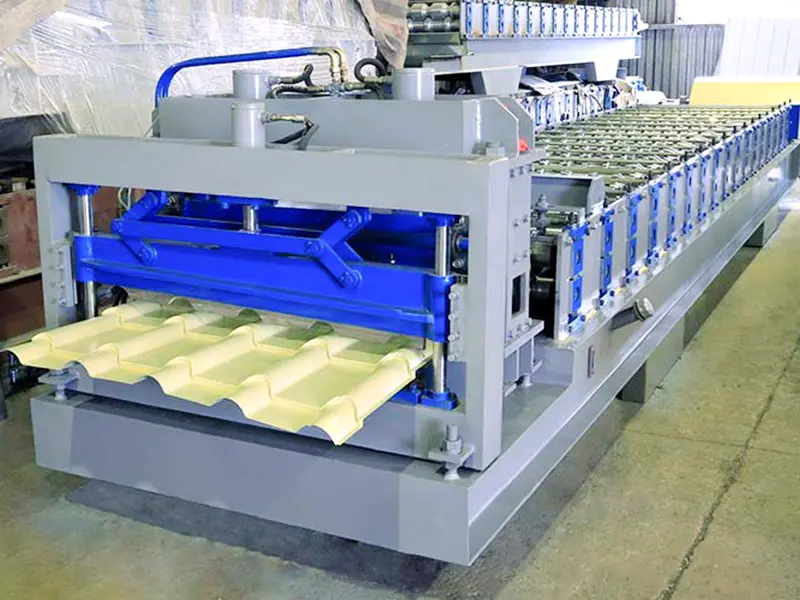
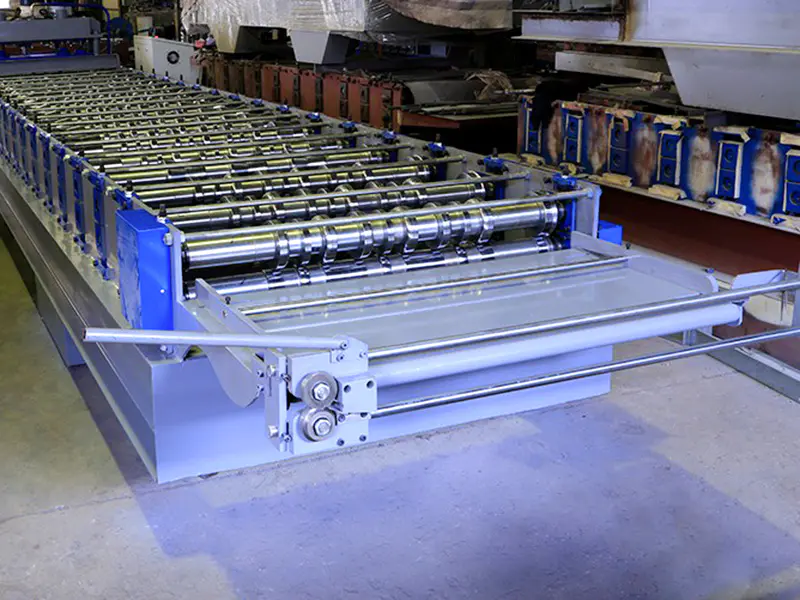
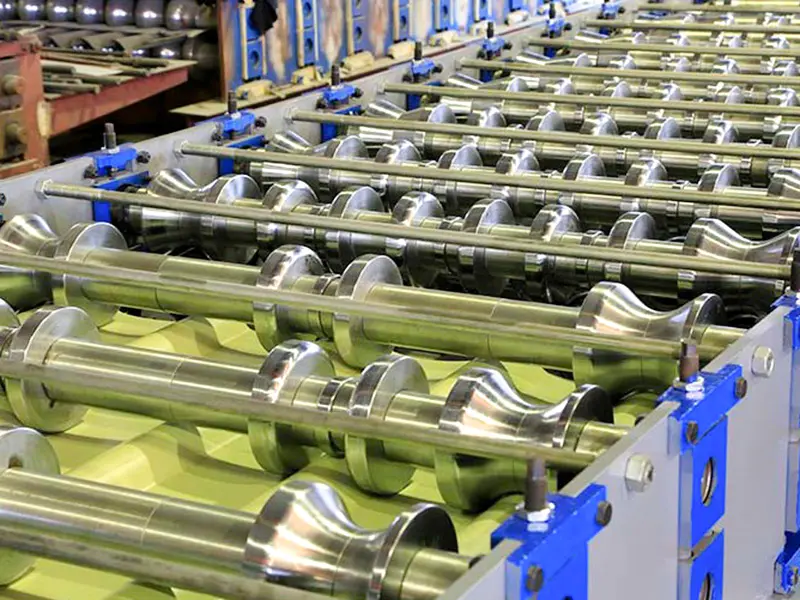
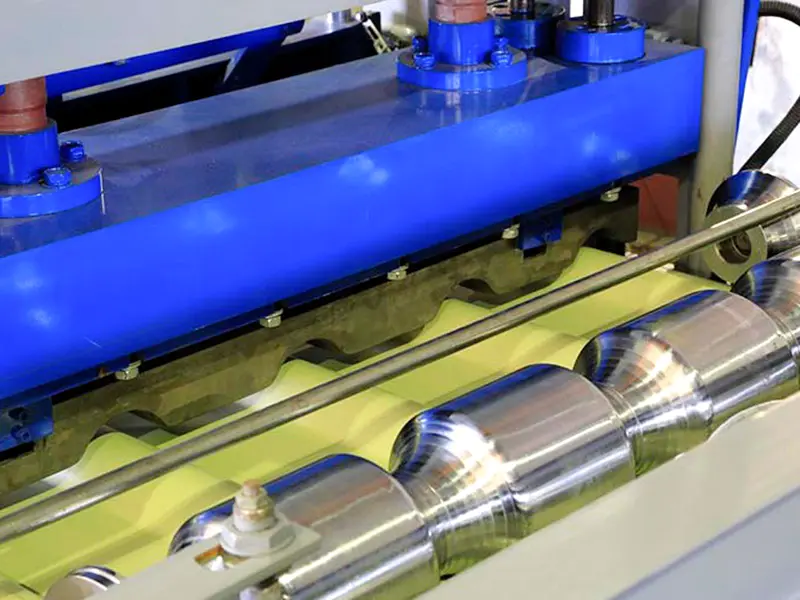
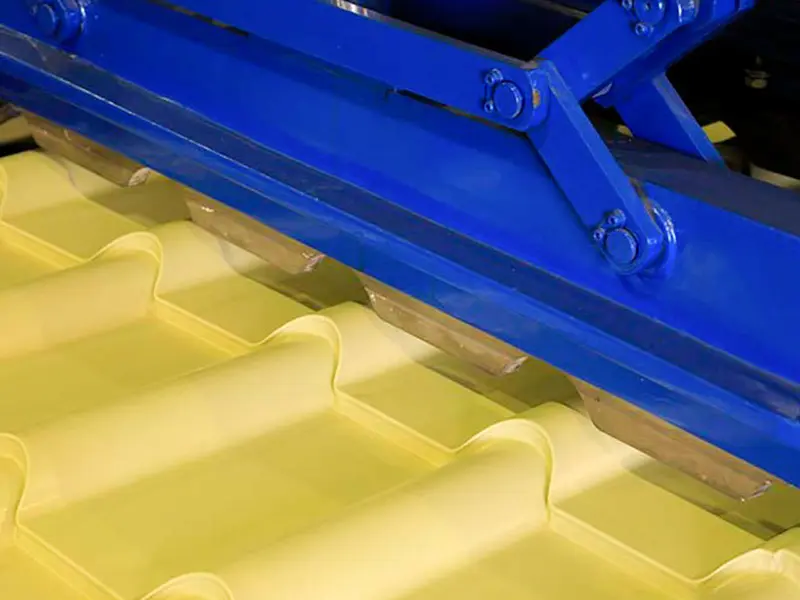
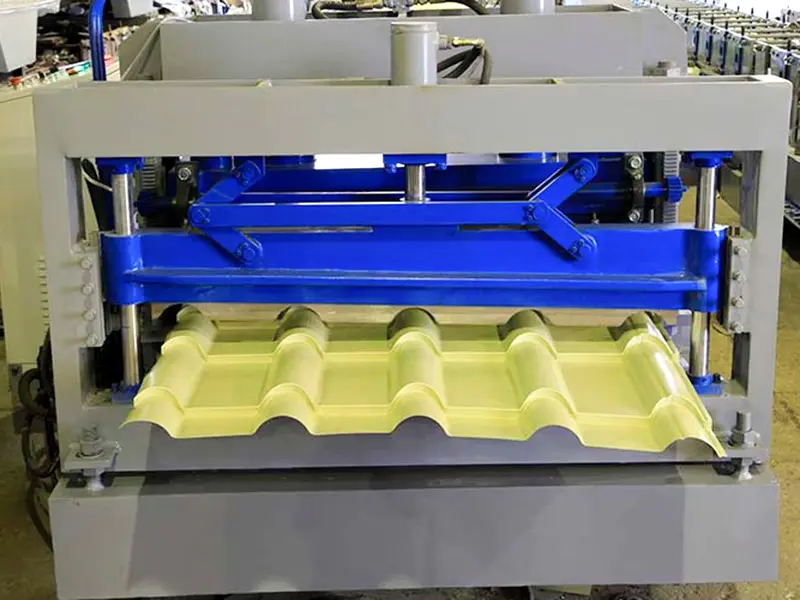
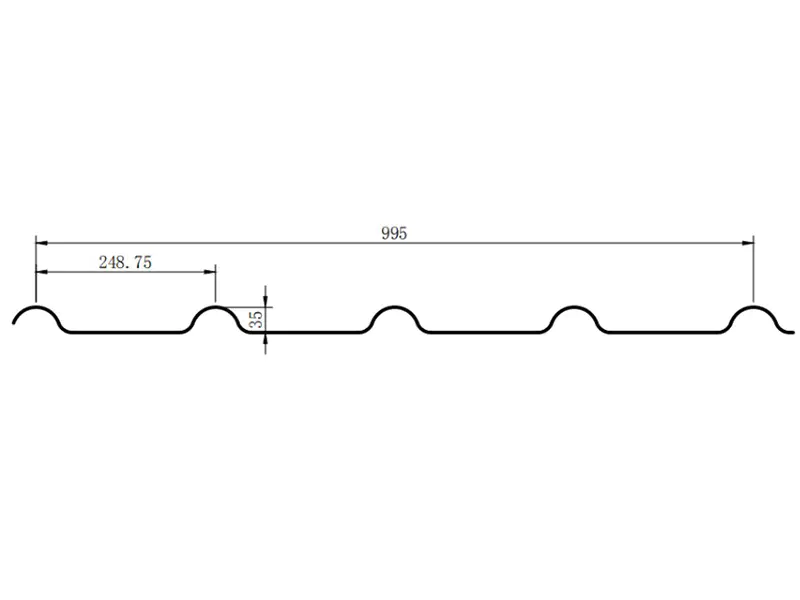
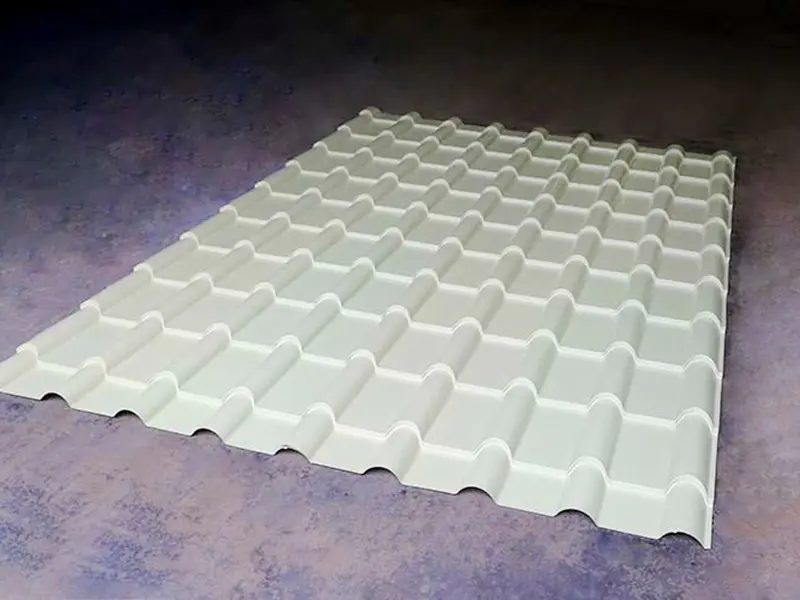
Профилегибочная машина для производства металлической глазурованной плитки — это специализированное оборудование, предназначенное для переработки стальных рулонов с цветным покрытием в глазурованную плитку в античном стиле (S-образную или арочную плитку) и римскую плитку в европейском стиле. Используя несколько комплектов прецизионных роликов, машина постепенно формирует из плоской стальной полосы металлические кровельные панели, поперечное сечение которых сочетает в себе классическую приподнятую арку с плоскими переплетенными краями.
Цзянъинь Хайлунский машиностроительный завод is Профилегибочная машина для производства рулонной металлической глазурованной плитки типа 995 Поставщик в Китае. Имея за плечами более 1200 клиентов, мы предоставляем оборудование для профилирования металла на заказ для самых разных отраслей промышленности, поставлять Профилегибочная машина для производства рулонной металлической глазурованной плитки типа 995 для продажи.
Компоненты оборудования
1). Гидравлический разматыватель: поддерживает и расширяет стальной рулон с цветным покрытием; оснащен демпфирующим тормозом для обеспечения постоянного натяжения полосы во время выпуска.
2). Система сервоподачи и предварительной перфорации: используется высокоточный механизм сервоподачи в сочетании с процессом предварительной перфорации плоских листов.
3). Основной блок профилирования валков (основная технология): имеет прочную, утолщенную конструкцию из стеновых панелей и арочной рамы и оснащен 14–18 ступенями роликов постепенного формования.
Роликовая технология: поверхности роликов обрабатываются с помощью 5-осевого станка с ЧПУ для точного воспроизведения сложных, изменяющихся кривизн «дуг бочкообразной плитки» и «краевых складок», а не простого точения по дуге. Поверхности роликов подвергаются зеркальной полировке и твердому хромированию (или напылению карбида вольфрама), чтобы исключить появление царапин на цветном покрытии даже при значительной деформации.
Конструкция, предотвращающая прогиб: чтобы выдерживать огромные боковые силы, действующие на ролики со стороны S-образного профиля, в главных валах используется легированная сталь большого диаметра (≥φ85 мм), что обеспечивает идеальную симметрию по высоте между левой и правой сторонами арки.
Гидравлический резак, повторяющий профиль (ключевое отличие): заменяет традиционные ножницы с прямым лезвием изогнутой матрицей, которая идеально соответствует готовому профилю (пробивные ножницы, следующие по профилю). Вертикальная резка по контуру плитки гарантирует, что дуга на конце плитки останется неповрежденной, без сплющивания и смятия углов.
4). Полностью автоматическая двухрежимная система управления ПЛК: включает интегрированные логические алгоритмы для резки с фиксированной длиной и штамповки с фиксированным шагом. Длина и количество продукции устанавливаются через интерфейс в одно касание; Система включает функции автоматической диагностики неисправностей и подсчета.
Стандартный процесс:
Размотка → Прецизионное сервопозиционирование → Предварительная штамповка плоских листов → Многопроходное формование S-образных валков → Гидравлическая профильная резка → Укладка и разгрузка готовой продукции
Области применения
Металлочерепица, производимая на этом оборудовании, широко используется в проектах, требующих высоких эстетических требований к экстерьеру зданий:
Культурный туризм и архитектура в стиле наследия: центры для посетителей в живописных местах, торговые улицы в исторических городах, реконструкция храмов и даосских святынь, а также садовые клубы в китайском стиле.
Элитная жилая недвижимость: наклонные кровельные системы для отдельных вилл, таунхаусов, курортных отелей и клубных домов в стиле усадьбы.
Обновление и благоустройство городов: проекты преобразования крыш из плоских в скатные для старых жилых массивов, реконструкция фасадов зданий, выходящих на улицу, в античном стиле, автобусных остановок и парковых павильонов.
Технические параметры
| Товар | Параметр | Примечания |
| Рамка | 45# Национальный стандарт I-сталь | Интегрированная сварная конструкция |
| Материал ролика | Высококачественная сталь 45#. | Прецизионная обработка, закалка, твердое хромирование. |
| Главный вал | φ75, сталь 45# | Прецизионная обработка, закалка |
| Формирование стендов | 14 | |
| Мощность главного двигателя | 7,5 кВт | |
| Тип трансмиссии | Цепной привод | |
| Метод резки | Гидравлическая резка | Двигатель гидравлической станции: 4 кВт |
| Материал отрезного лезвия | Кр12МоВ | Закаленный, HRC58‑62 |
| Разматыватель | 5Т, тележка для кормления | Двигатель гидравлической станции: 2,2 кВт |
| Электрическая система управления | ООО «Сименс и Шнайдер» | |
| Гидравлическая система | Пекин Хуаде | |
| Общая длина производственной линии | Прибл. 20 м | |
| Вес основного блока | Прибл. 9 тонн | |
| Толщина сырья | 0,5‑0,8 мм | Q235 оцинкованная катушка |
| Скорость производства | 5‑8 м/мин |