

 English
 中文简体
 русский
 عربى
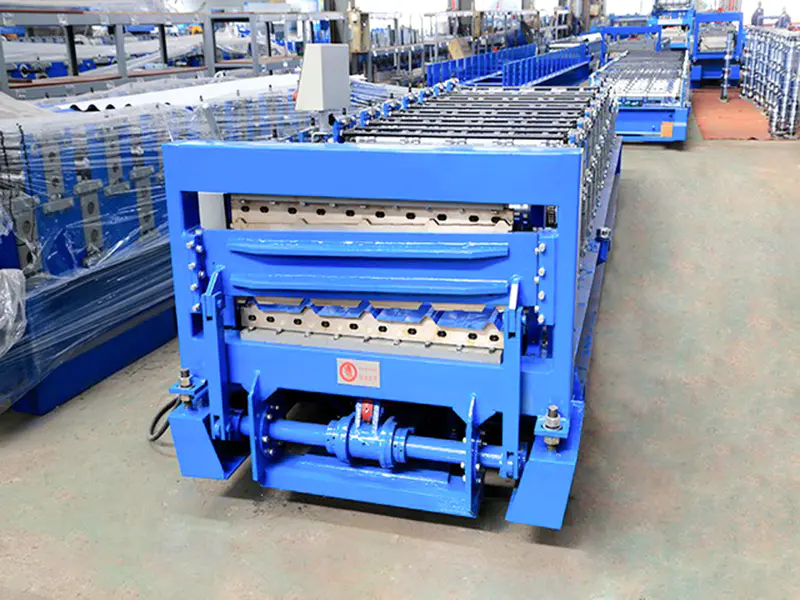
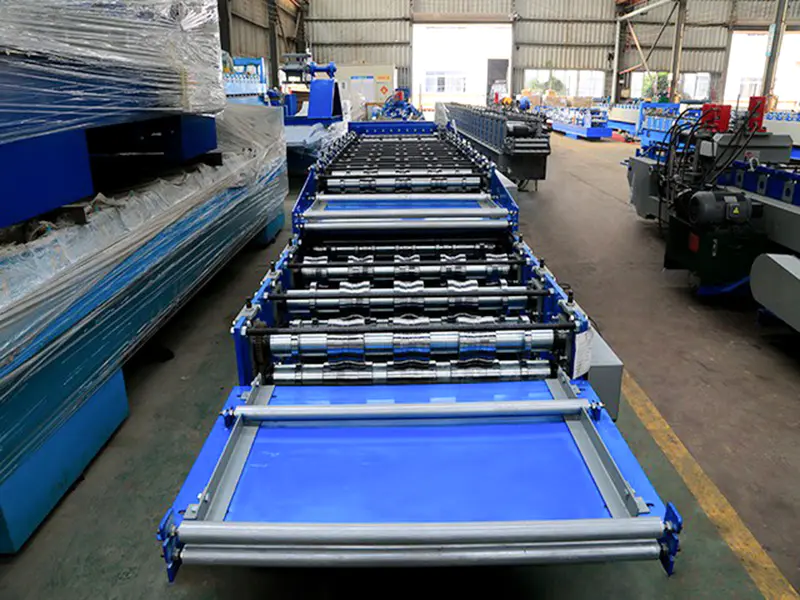
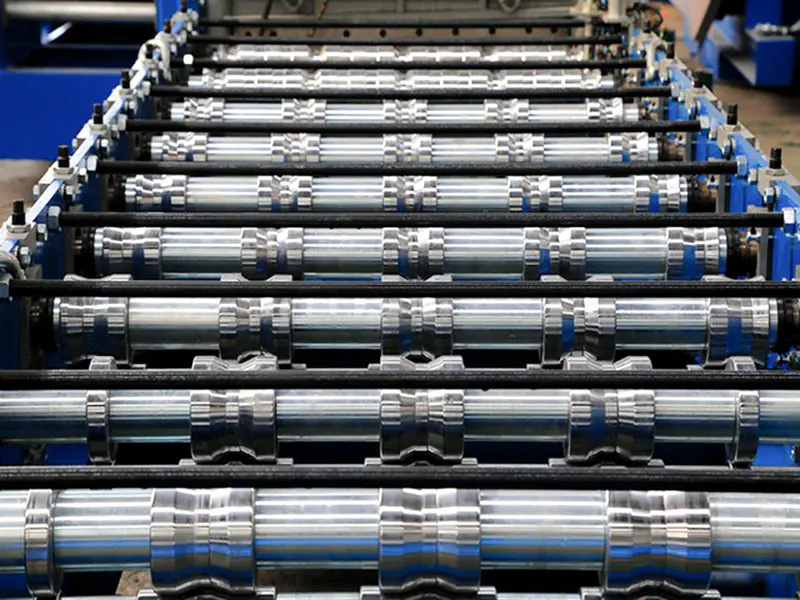
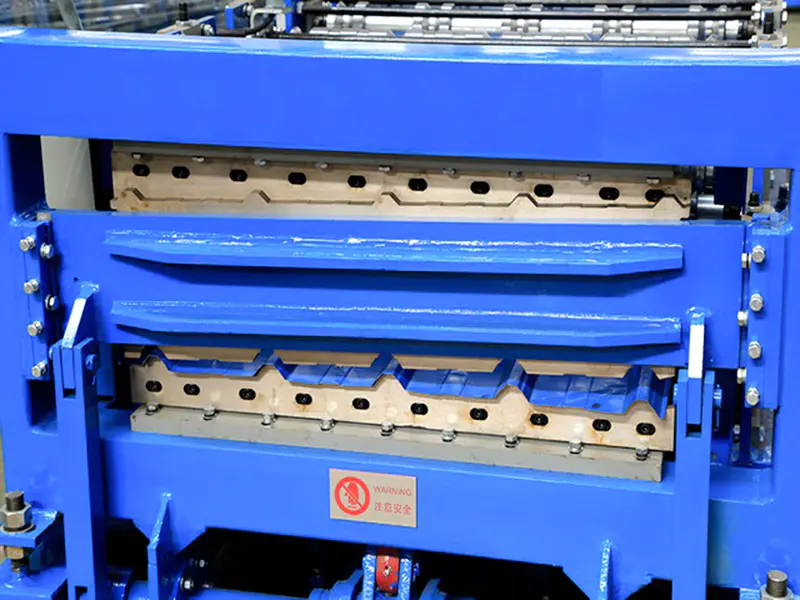
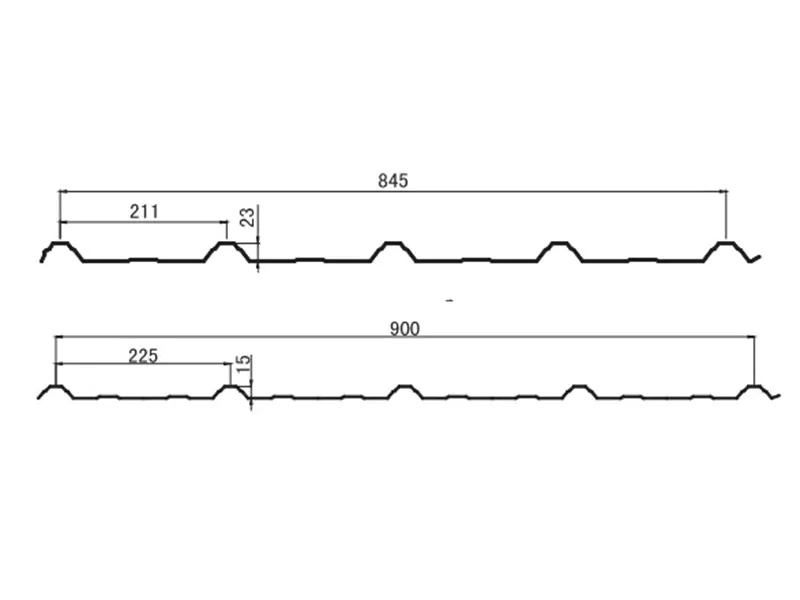
Машина для профилирования двухслойных кровельных листов типа 845/900 представляет собой составную систему, которая объединяет два набора инструментов для профилирования, предназначенных для профилей IBR с эффективной шириной покрытия 845 мм и 900 мм, в верхний и нижний уровни одной очень высокой рамы машины. Это оборудование специально разработано для разрешения конфликта между ограниченным пространством цеха и необходимостью диверсификации продуктовой линейки, с которой сталкиваются производители металлического профлиста. Верхний и нижний уровни соответствуют двум профилям IBR, широко используемым на международном рынке, что позволяет одной машине обеспечить производительность и ценность двух специализированных машин. Производимые панели IBR имеют четкую коробчатую структуру с острыми краями, сочетающую высокую несущую способность с эффективными дренажными возможностями.
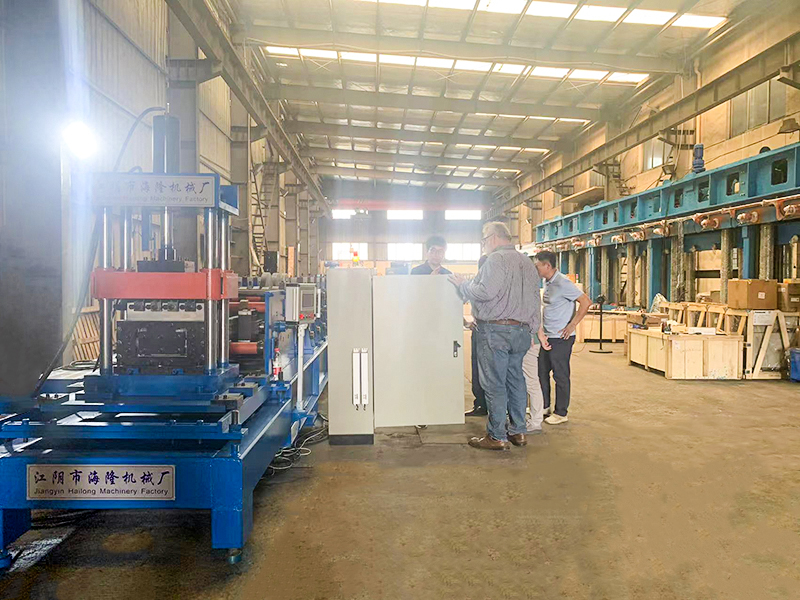
Цзянъинь Хайлунский машиностроительный завод is Профилегибочная машина для производства двухслойных кровельных листов типа 845-900 Поставщик в Китае. Имея за плечами более 1200 клиентов, мы предоставляем оборудование для профилирования металла на заказ для самых разных отраслей промышленности, поставлять Профилегибочная машина для производства двухслойных кровельных листов типа 845-900 для продажи.
Компоненты оборудования
1). Гидравлический разматыватель: предназначен для работы с крупнотоннажными стальными рулонами с цветным покрытием. Он оснащен гидравлическим расширением/сжатием и вспомогательной подачей с электроприводом, обеспечивающей плавный переход материала при переключении между верхним и нижним уровнями.
2). Система выравнивания и направления: используется правильная машина с расширенными поверхностями валков в сочетании с высокоточным гидравлическим устройством контроля положения кромки (EPC), обеспечивающим поступление полосы в систему верхних и нижних валков прямо и по центру.
3). Основной блок двухслойного профилирования рулонов (основная структура):
Рама: изготовлена из сварных утолщенных стальных листов со значительно увеличенной высотой по сравнению с однослойными машинами; Ключевые несущие области усилены поперечными тягами и диагональными распорками, чтобы противостоять сложным скручивающим нагрузкам, возникающим во время двухслойной формовки.
Система верхних валков (модель 845): оснащена 12–14 станциями специализированных формовочных валков IBR для производства панелей IBR с эффективной шириной 845 мм.
Система нижних валков (модель 900): оснащена 12–14 станциями независимых формовочных валков IBR для производства панелей IBR с эффективной шириной 900 мм.
Система верхнего/нижнего привода: использует один мощный главный двигатель и коробку передач; электромагнитные муфты обеспечивают независимое переключение между системами верхних и нижних валков, гарантируя, что один уровень остается неподвижным, в то время как другой работает, тем самым предотвращая потерю энергии и ненужный износ поверхностей валков. 4). Независимая двухстанционная гидравлическая система резки (ключевая конфигурация): оборудование оснащено отдельными гидравлическими ножницами для верхнего и нижнего слоев. Верхний резак прикреплен к верхней части рамы, а нижний — к нижней, при этом каждый выполняет независимые операции по резке по длине. Это полностью устраняет проблемы с точностью, такие как увеличение зазора направляющей или перекос резания, которые часто возникают из-за использования одного подъемного режущего механизма.
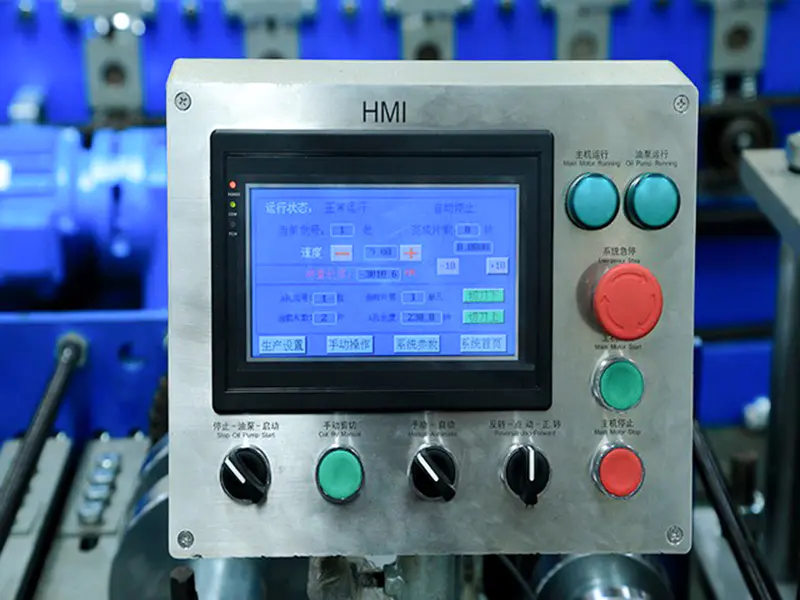
5). Полностью автоматическая двухрежимная система управления ПЛК: оснащена большим сенсорным экраном и встроенными библиотеками параметров для профилей 845 и 900 (включая зазор между валками, компенсацию длины и задержку резки). Режимы производства можно переключать одним касанием, а надежная конструкция эффективно предотвращает ошибки в работе.
Стандартный процесс:
Размотка → Правка и направление полосы → Подача в заданный слой (верхний/нижний) → Многопроходное формование коробчатых ребер IBR → Независимая станция гидравлической продольной резки → Сбор готовых панелей
Основные технические преимущества
1). Два профиля в одном станке, сокращение площадей на 50 %: возможность производить панели IBR 845 и 900 в цехе длиной всего 18–25 метров. По сравнению с установкой двух отдельных однослойных машин рядом, это экономит примерно 40–50% ширины пола и требует первоначальных инвестиций, эквивалентных всего «1,5» однослойным машинам, что делает его идеальным для высокорентабельных мастерских или операций с небольшими активами экспортных трейдеров.
2). Специальная оснастка для профилей для четких контуров IBR: комплекты верхних и нижних роликов проектируются независимо с учетом конкретной ширины и высоты ребер каждого профиля. Специальные инструменты для валков обеспечивают четкие и резкие переходы между характерными «широкими плоскими гребнями» и «узкими, глубокими впадинами» панели IBR, устраняя закругленные или смятые углы. Это максимизирует момент инерции панели, что приводит к превосходной несущей способности крыши по сравнению с универсальными взаимозаменяемыми моделями.
3). Устойчивость к прогибам широкого профиля и способность против сноса. Чтобы приспособиться к широкому исходному материалу, используемому для профилей IBR (обычно 1000–1100 мм), как верхний, так и нижний главные валы используют легированную сталь большого диаметра, поддерживаемую подшипниками высокой плотности. Такая конструкция эффективно минимизирует радиальное отклонение (изгиб), вызванное процессом формования широкопрофильных валков, обеспечивая равномерную высоту ребер по ширине панели и гарантируя плотное, герметичное перекрытие.
4). Независимая резка для превосходного качества кромки: использование независимых верхних и нижних резцов устраняет проблемы накопления механического зазора, связанные с системами, в которых один резец движется вертикально. Независимо от того, производится ли профиль 845 или 900, кромки реза остаются прямыми и без заусенцев, что делает систему особенно подходящей для зарубежных проектов со строгими требованиями к точности резки.
Технические параметры
| Товар | Параметр | Примечание |
| Машинная база | Национальный стандарт № 45 стальная двутавровая балка | Общая сварочная конструкция |
| Материал ролика | Высококачественная сталь 45#. | Тонкая обработка, закалка, покрытие твёрдым хромом. |
| Главный вал | φ75, сталь 45# | Тонкая обработка, закалка |
| Формирование групп | 12/20 шагов | |
| Мощность главного двигателя | 7,5 кВт | |
| Метод привода | Цепной привод | |
| Режим отключения | Гидравлическое отключение | Мощность двигателя гидравлической станции 4 кВт. |
| Режущее лезвие | Кр12МоВ | Закаленный, HRC58-62 |
| Разматыватель | Грузоподъемность 5 тонн, с погрузочной платформой | Мощность двигателя гидравлической станции составляет 2,2 кВт. |
| Система управления | Сименс/Шайдер ПЛК | |
| Гидравлическая система | Бренд Бэйджин Хуаде | |
| Общая длина производственной линии | Около 20 метров | |
| Вес оборудования | Около 8 тонн | |
| Толщина сырья | 0,3-0,8 мм | Q235 оцинкованная катушка |
| Скорость производства | 15~20м/мин |